Un albero motore può sembrare pulito e tuttavia essere sbagliato laddove il motore ha bisogno che sia corretto. Un utile rapporto di ispezione collega il disegno ai risultati misurati, mostra quali caratteristiche sono state controllate e chiarisce se le prove riguardano un campione o il lotto di produzione.

L'ispezione viene spesso discussa alla fine del progetto di un pozzo, dopo che il materiale, il trattamento termico e il prezzo sono già stati concordati. E' tardi. Un fornitore non può costruire un piano di controllo sensato finché l'acquirente non contrassegna le superfici e le caratteristiche importanti per l'assemblaggio.
Un rapporto utile rimane incentrato su una domanda pratica: questo albero soddisfaceva il disegno sulle caratteristiche che controllano l'adattamento, la rotazione, l'usura e il trasferimento della coppia?
Inizia con il disegno, non con la sala di ispezione
Un piano di ispezione inizia con la revisione del disegno. La sola dimensione nominale non è sufficiente. L'ispettore necessita inoltre della tolleranza, del dato, della posizione di misurazione, dei requisiti di finitura superficiale, delle condizioni del trattamento termico e di qualsiasi nota speciale legata a tale caratteristica.
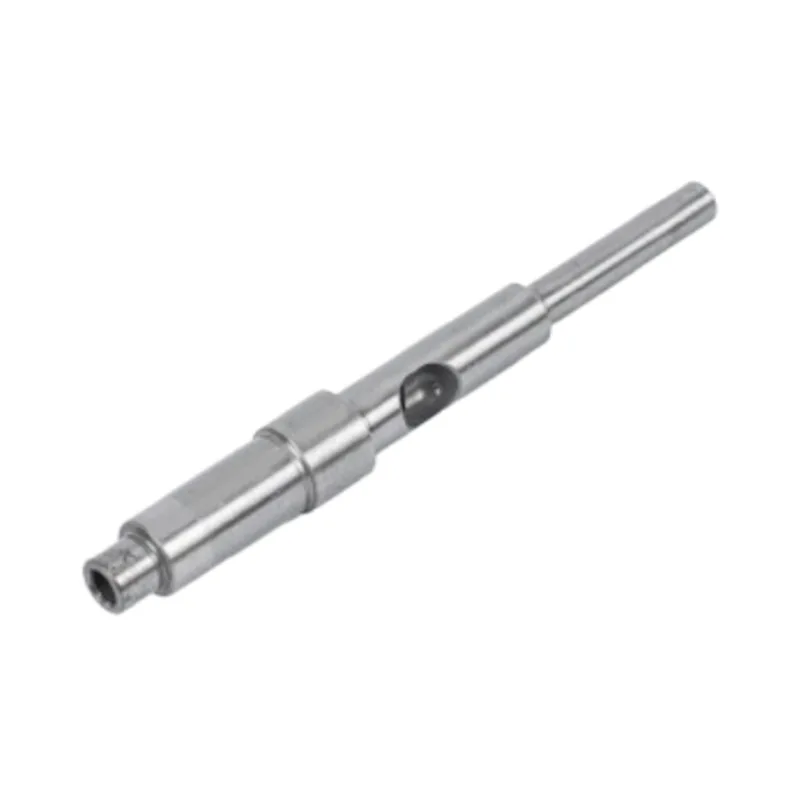
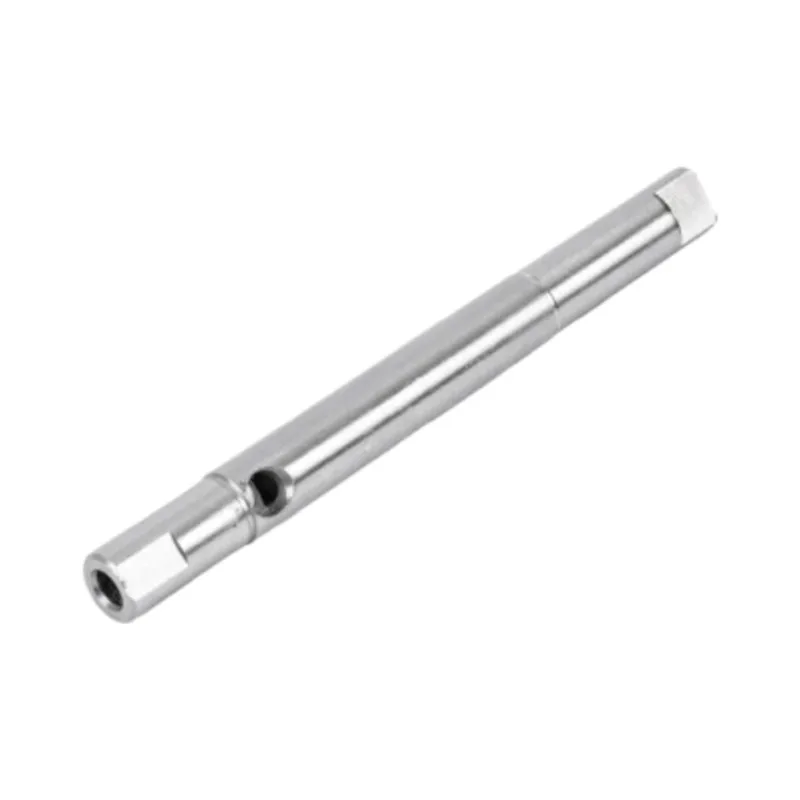
Consideriamo un albero motore a gradini con due perni di cuscinetto, una faccia di tenuta e una sede per chiavetta. Misurare ogni diametro esposto alla stessa profondità fa perdere tempo e può comunque far perdere le relazioni importanti. Potrebbe essere necessario che i due perni dei cuscinetti funzionino su un asse. La faccia della tenuta potrebbe richiedere una finitura superficiale specifica. Potrebbe essere necessario verificare la larghezza, la profondità e la posizione della sede della chiavetta rispetto a un riferimento. Si tratta di lavori di ispezione diversi anche se appartengono ad una parte.
Abbinare l'ispezione alla fase di produzione
L'ispezione finale non può correggere un problema iniziato con il materiale sbagliato o con una configurazione fraintesa. Un piano più forte prevede controlli laddove appare per la prima volta il rischio rilevante. Guanshuo è stato pubblicatopercorso di lavorazione dell'albero di precisioneinizia con l'ispezione del materiale in entrata e termina con una fase di ispezione dedicata dopo la macinazione.
| Palcoscenico | Cosa verificare | Perché appartiene qui | Registro utile |
|---|---|---|---|
| Materiale in arrivo | Grado, identità del lotto e documentazione del materiale fornito | La lavorazione non può riparare una mancata corrispondenza del materiale | Certificato dei materiali legato al lotto di produzione |
| Prima configurazione | Quote del disegno, posizioni delle feature e riferimenti | Un primo articolo può esporre un errore di installazione o interpretazione prima dell'esecuzione del batch | Rapporto di ispezione del primo articolo con valori effettivi |
| Dopo il trattamento termico | Durezza e qualsiasi geometria che potrebbe essersi spostata | Il trattamento termico modifica le condizioni del materiale e può spostare una parte sottile | Risultati di durezza e controlli della geometria concordata |
| Dopo la macinazione | Diametri finali, rotondità, cilindricità, eccentricità, rettilineità e finitura superficiale | La rettifica imposta le superfici di scorrimento finali | Rapporto dimensionale e di finitura superficiale |
| Dopo il lavoro su spline o chiavetta | Profilo, spaziatura, posizione, larghezza, profondità, smussi e raggi come richiesto dal disegno | Le funzionalità di trasmissione devono corrispondere al mozzo o all'ingranaggio del cliente | Risultati della misurazione del profilo o dell'ingranaggio |
| Prima della spedizione | Caratteristiche critiche concordate, identità della parte, quantità e condizioni visibili | Il registro della spedizione dovrebbe rappresentare le parti in fase di rilascio | Ispezione del lotto o rapporto di rilascio finale |
Cosa si dovrebbe misurare sull'albero motore?
Il disegno determina l'elenco finale, ma la maggior parte degli alberi motore di precisione combina diversi tipi di misurazione. Ognuno risponde a una domanda diversa.
Diametri e accoppiamenti critici
I perni dei cuscinetti, le superfici delle tenute, le sedi dei rotori e gli accoppiamenti degli ingranaggi necessitano dei diametri effettivamente misurati. Un report che dice solo "superato" nasconde quanto il processo si avvicina al limite di tolleranza. I valori effettivi consentono di individuare la deriva prima che un lotto successivo superi tale limite.
Rotondità, cilindricità e runout
Il diametro indica la dimensione in un punto di misurazione. Non indica se l'intero giornale è rotondo, se la superficie rimane cilindrica lungo la sua lunghezza o se un giornale è fedele a un altro Datum. Il rapporto dovrebbe menzionare la caratteristica da misurare e il dato utilizzato. Raggrupparli tutti e tre sotto un'etichetta vaga come "etero" crea spazio per il disaccordo.
Rugosità superficiale
La rugosità superficiale appartiene a una superficie con nome. Un singolo risultato Ra senza una posizione è difficile da utilizzare quando l'albero ha diversi perni e una faccia di tenuta. Per suoalberi motore lisci e rettificati di precisione, Guanshuo pubblica Ra pari o inferiore a 0,4 micrometri. Tale valore non deve essere copiato su ogni disegno dell'albero. L'applicazione e la parte di accoppiamento determinano ancora il requisito.
Durezza
Un risultato di durezza aiuta a confermare il risultato del trattamento termico. Il rapporto dovrebbe identificare dove è stato effettuato il test e collegarlo ai requisiti di disegno. Se diverse aree dell'albero ricevono un trattamento diverso, un numero di durezza senza etichetta non può descrivere l'intera parte.
Sedi per chiavetta, spline e altre caratteristiche di azionamento
Un elemento può soddisfare la sua larghezza o dimensione del dente ed essere comunque fuori posizione rispetto all'asse dell'albero. Le sedi per chiavetta potrebbero richiedere controlli di larghezza, profondità, simmetria e posizione. Le spline potrebbero richiedere misurazioni del profilo del dente e della spaziatura. Guanshuo annovera tra le sue attrezzature di ispezione proiettori bidimensionali e un centro di misurazione degli ingranaggi, che supportano questi diversi lavori di misurazione.
Il primo articolo, il rapporto batch e lo screening completo non sono la stessa cosa
Un rapporto di ispezione del primo articolo approva l'interpretazione e l'impostazione di una parte nuova o modificata. Dovrebbe coprire le caratteristiche del disegno necessarie per dimostrare che il processo ha prodotto la geometria desiderata. L'acquirente lo esamina prima di rilasciare la produzione completa.
Un rapporto di ispezione batch ha un compito diverso. Registra le caratteristiche concordate per la spedizione o il lotto di produzione. Può contenere misurazioni ripetute su parti selezionate, ma la sua portata dipende dal piano di ispezione. Un primo articolo non può dimostrare che un lungo periodo sia rimasto stabile e un campione finale non può descrivere tutto ciò che è accaduto durante il periodo.
Lo screening completo ha senso quando una caratteristica è critica, la conseguenza della fuga è elevata o l’ispezione automatizzata può controllarla in modo efficiente. Elenchi Guanshuoapparecchiature di ispezione ottica completamente automaticheinsieme agli altri suoi strumenti. Lo screening automatizzato può aiutare a individuare la deriva dimensionale durante una produzione di volume, ma l'acquirente e la fabbrica devono comunque concordare quali caratteristiche il sistema controlla.
Come leggere un rapporto di ispezione dell'albero motore
Inizia dall'inizio del rapporto. Confermare il numero di parte, la revisione del disegno, il riferimento del materiale o del lotto, la data di ispezione e la quantità rappresentata. Se l'identità non corrisponde all'ordine di acquisto e al disegno, le misure riportate di seguito non possono consentire la spedizione.
Quindi leggi ciascun risultato come una fila di prove. Una riga utile contiene la caratteristica, il valore nominale, la tolleranza o il limite, il risultato effettivo, l'unità, lo strumento o il metodo e la disposizione. Per i controlli geometrici, dovrebbe anche identificare il datum o la superficie. Per un processo multi-cavità o multi-macchina, il rapporto potrebbe dover identificare l'origine di ciascun campione.
| Campo del rapporto | Domanda a cui dovrebbe rispondere |
|---|---|
| Revisione di parti e disegni | La fabbrica ha controllato la stessa definizione approvata dall'acquirente? |
| Caratteristica e posizione | Quale diametro, perno, funzione o superficie è stato controllato? |
| Nominale e tolleranza | Quale limite determinava l'accettazione? |
| Risultato reale | Dove si trovava la parte misurata all'interno dell'intervallo consentito? |
| Unità e metodo | Un altro ispettore può comprendere e ripetere il controllo? |
| Identità e quantità del campione | Le prove riguardano un primo articolo, campioni di lotti selezionati o uno screening completo? |
| Ispettore/data/stato | Chi ha pubblicato il disco, quando e con quale risultato? |
Cerca modelli piuttosto che riquadri verdi isolati. Se ogni diametro si avvicina allo stesso limite, il lotto potrebbe passare mentre il processo si sposta. I valori effettivi consentono alla fabbrica di adeguarsi prima del successivo ciclo di produzione. I voti Pass/Fail da soli non mostrano questo schema.
Lacune comuni che rendono debole un rapporto di ispezione
I seguenti problemi rendono difficile fidarsi o riutilizzare un report:
- Il rapporto non ha alcuna revisione del disegno.
- Mostra solo i segni di superamento/fallimento e nessuna misurazione effettiva.
- Manca la quantità del campione.
- Il runout viene riportato senza dato.
- Ra viene riportato senza nominare la superficie ispezionata.
- La durezza è elencata senza una posizione di prova.
- Il risultato del primo articolo viene presentato come prova per l'intero lotto di produzione.
- Il certificato del materiale non può essere collegato alle parti della spedizione.
Nessuno di questi problemi richiede una macchina più costosa per essere risolto. Richiedono un accordo più chiaro tra acquirente e fornitore prima dell’inizio della produzione.
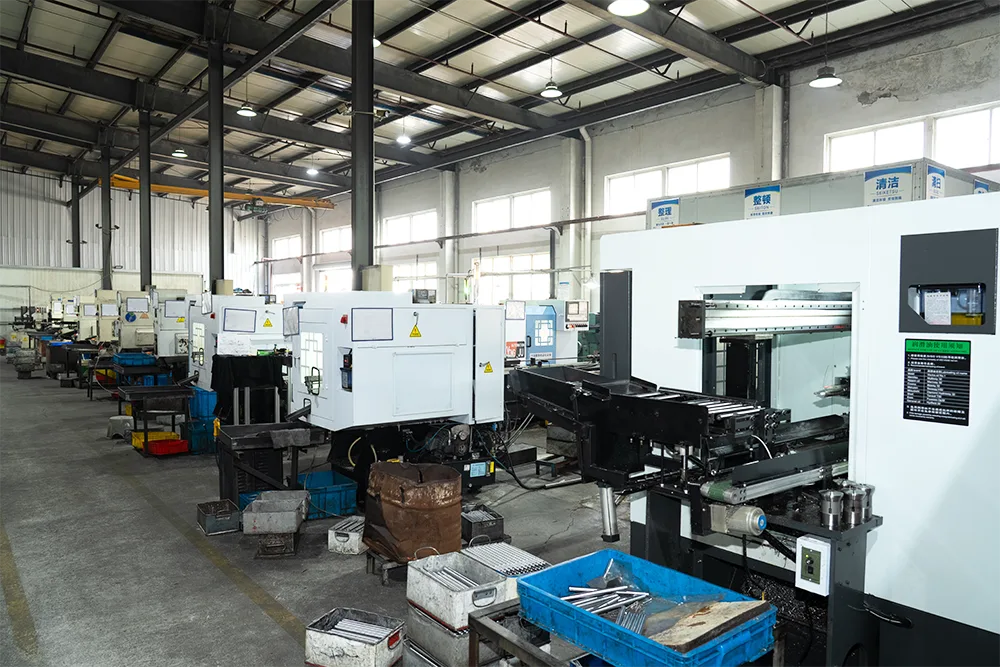
L'attrezzatura di fabbrica dietro i numeri
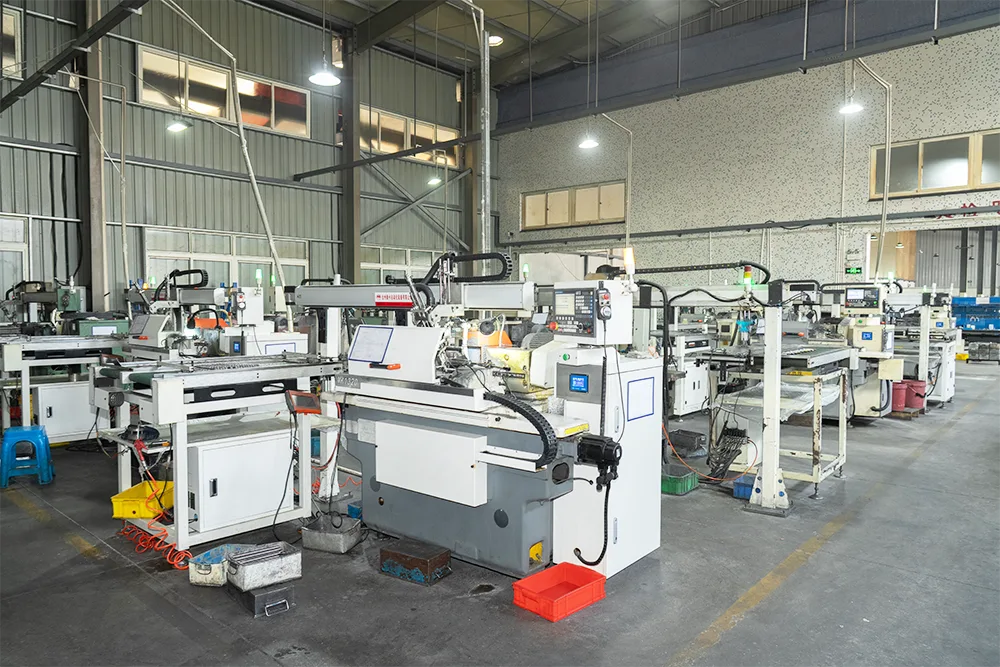
Guanshuo elenca durometri, proiettori bidimensionali, misuratori di finitura superficiale, centri di misurazione di ingranaggi, misuratori di cilindricità e apparecchiature di ispezione ottica completamente automatiche. La sua pagina di macinazione di precisione abbina le caratteristiche pubblicate agli strumenti corrispondenti:
| Caratteristica pubblicata per alberi lisci rettificati di precisione | Valore pubblicato | Attrezzatura di ispezione elencata |
|---|---|---|
| Rugosità superficiale | Ra pari o inferiore a 0,4 micrometri | Rugosimetro superficiale |
| Precisione dimensionale | Grado da IT5 a IT6 | Proiettore bidimensionale/tester di cilindricità |
| Rettilineità | pari o inferiore a 0,01 mm | Tester di cilindricità/centro di misura di ingranaggi |
Queste sono le specifiche pubblicate per un determinato prodotto e processo. Non sono valori predefiniti universali per tuttialbero motore. Un rapporto personalizzato sull'albero dovrebbe utilizzare i limiti del disegno del cliente approvato. L'attrezzatura e il piano di ispezione dovrebbero seguire tale disegno.
Guanshuo elenca la certificazione del sistema ISO 9001 sul propriopagina del certificato. Un certificato del sistema di gestione non sostituisce la prova specifica della parte. Il rapporto di ispezione, il registro dei materiali e il piano di controllo concordato mostrano se il singolo ordine ha soddisfatto i requisiti.

Cosa specificare nella richiesta di offerta
Inserisci i requisiti di ispezione nella richiesta di offerta in modo che ogni fornitore prezzi lo stesso ambito. Se il requisito arriva dopo l'ordine, la fabbrica potrebbe dover ripetere le misurazioni, modificare il campionamento o aggiungere documentazione non inclusa nel preventivo.
- Numero di parte, disegno e revisione.
- Grado del materiale e documentazione del materiale richiesto.
- Diametri critici, datum, accoppiamenti e controlli geometrici.
- Rugosità superficiale e superfici esatte su cui si applica.
- Requisiti di durezza e trattamento termico.
- Controlli di sede chiavetta, scanalatura, filettatura, smusso e raggio richiesti dal disegno.
- Requisiti per l'approvazione del primo articolo.
- Requisiti di campionamento in batch o di screening completo per le funzionalità critiche.
- Formato del report richiesto ed eventuali moduli specifici del cliente.
- Quantità di prototipi, dimensione del lotto e volume annuale.
Un piano di ispezione chiaro fornisce all'acquirente e alla fabbrica la stessa definizione di albero accettabile. Rende anche le citazioni più facili da confrontare. Un fornitore può fissare il prezzo di un controllo finale di base mentre un altro include il primo articolo, la documentazione del materiale e i risultati del lotto registrati. I prezzi unitari non sono comparabili finché l'ambito di ispezione non è comparabile.
Domande frequenti
Cosa dovrebbe includere un rapporto di ispezione dell'albero motore?
Dovrebbe identificare il codice prodotto e la revisione del disegno, quindi elencare la caratteristica ispezionata, il valore nominale, la tolleranza, il risultato effettivo, l'unità, il metodo o lo strumento, la quantità del campione, la data di ispezione e lo stato di accettazione. Le caratteristiche critiche dell'albero spesso includono materiale, diametri di cuscinetti e guarnizioni, eccentricità o cilindricità, rugosità superficiale, durezza e geometria della sede della chiavetta o della scanalatura.
Per un ordine di produzione è sufficiente l'ispezione del primo articolo?
No. Un'ispezione del primo articolo mostra che l'impostazione iniziale può produrre una parte secondo il disegno approvato. Gli ordini di produzione necessitano inoltre di un piano di ispezione o screening concordato per dimostrare che le parti successive siano rimaste entro gli stessi limiti. Il rapporto dovrebbe chiarire se i risultati riguardano un campione, lotti selezionati o uno screening completo.
Perché un risultato di runout dovrebbe nominare il datum?
Il runout descrive il modo in cui una superficie si muove mentre la parte ruota attorno a un asse di riferimento definito. Senza il dato, il numero non mostra quale giornale o centro ha stabilito quell'asse. Dare un nome al dato rende il risultato ripetibile e lo collega al controllo geometrico sul disegno.
Quando ha senso la schermatura completa per gli alberi motore?
Lo screening completo può avere senso per una caratteristica critica, un'applicazione con conseguenze elevate o una caratteristica che le apparecchiature automatizzate possono controllare in modo efficiente. L'acquirente e la fabbrica dovrebbero comunque definire esattamente quali caratteristiche vengono vagliate, quali limiti applicare, se i valori effettivi vengono memorizzati e come vengono controllate le parti scartate.
Quali attrezzature di ispezione elenca Guanshuo sul suo sito web?
Le pagine della fabbrica e della rettifica di precisione di Guanshuo elencano durometri, proiettori bidimensionali, tester di rugosità superficiale, centri di misurazione di ingranaggi, strumenti di cilindricità e apparecchiature di ispezione ottica completamente automatiche. Lo strumento corretto dipende dalle caratteristiche e dal disegno cliente approvato.
Inviare il disegno prima che venga fissato il piano di ispezione
Condividi il disegno, il materiale, le caratteristiche critiche, i requisiti del report e il volume previsto. Guanshuo può esaminare la parte e citare insieme l'ambito di produzione e ispezione.
Invia la richiesta di offerta dell'albero motore