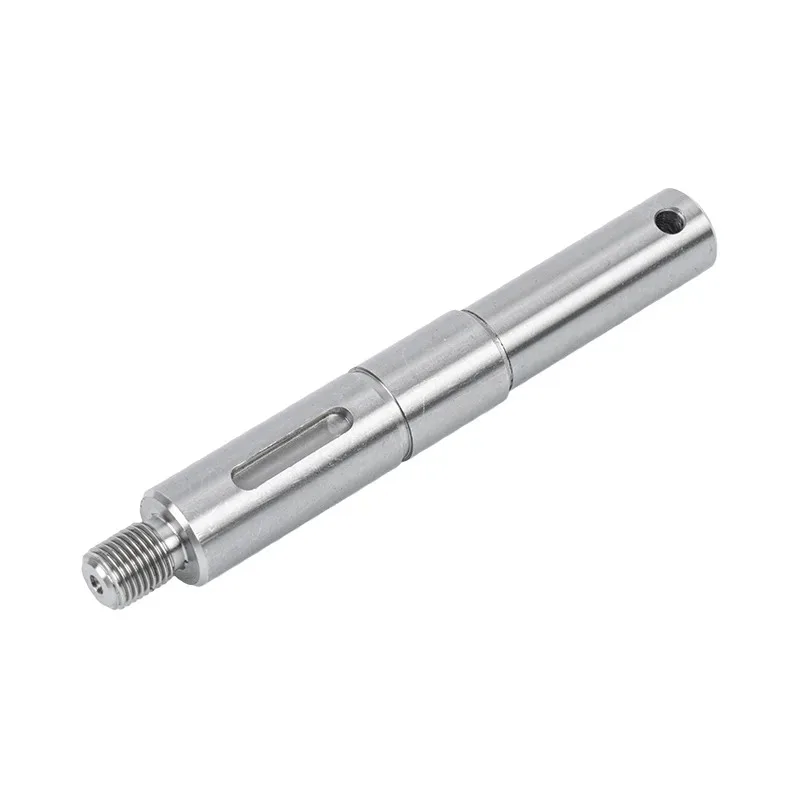
Inserire il valore Ra più basso nelle note generali può sembrare sicuro. In pratica, può nascondere le superfici che contano e rendere l’intero albero più costoso. Un disegno migliore assegna la fine in base a ciò che effettivamente fa ciascuna funzione di diario, terreno e guida.

Specificare la rugosità della superficie dell'albero motore separatamente per ciascuna zona funzionale. Contrassegnare i perni dei cuscinetti, le zone di contatto delle tenute, le sedi del rotore o di accoppiamento a pressione e le caratteristiche di trasferimento della coppia sul disegno, quindi assegnare a ciascuna zona la finitura richiesta dalla parte di accoppiamento. Mantenere diametro, eccentricità, rettilineità e cilindricità come controlli separati. A Guanshuo, le finiture pubblicate vanno da Ra ≤ 0,8 μm su un prodotto in acciaio inossidabile con albero liscio a Ra 0,2–0,4 μm su un albero ad alta velocità e Ra 0,05–0,2 μm sulla posizione del cuscinetto di un albero ultrapreciso. Si tratta di gamme specifiche del prodotto, non di una specifica generale per ogni albero motore.
Un simbolo di rugosità superficiale è piccolo, ma può modificare l'intero percorso di produzione. Può trasformare un diametro che potrebbe essere rifinito su un tornio in un'operazione di rettifica. Può anche aggiungere lucidatura, un'altra caratteristica di ispezione e una manipolazione extra per proteggere la superficie.
Tale costo è giustificato quando la superficie supporta un cuscinetto, scorre sotto una guarnizione o controlla un accoppiamento di precisione. Aggiunge poco valore su una sezione di gioco che non tocca nulla. Il disegno dovrebbe rendere evidente questa differenza.
Perché un valore Ra per l'intero albero è solitamente un'istruzione sbagliata
Spesso vediamo una nota finale generale posta nell'angolo di un disegno, mentre l'albero stesso ha quattro o cinque lavori diversi lungo la sua lunghezza. La nota è facile da leggere ma difficile da produrre in modo sensato. Vale solo per le sedi dei cuscinetti? Include il pavimento della sede della chiavetta? Si prevede che la cresta del filo soddisfi lo stesso valore? Che ne dite di una scanalatura di scarico che esiste solo per il gioco dell'utensile?
Se la risposta è “ovunque”, la fabbrica potrebbe dover proteggere e rifinire le superfici che non influiscono sull’assemblaggio. Se la risposta è “solo dove necessario”, il disegno non ha indicato all’ispettore dove misurare.
La dicitura relativa alla rugosità più costosa non è sempre il numero più piccolo. È il numero con un confine poco chiaro. Prima di scegliere una mola, una passata di lucidatura o un piano di ispezione, vogliamo sapere dove inizia il requisito, dove finisce e quale componente di accoppiamento lo ha reso necessario.
Un approccio migliore consiste nel considerare la finitura superficiale come un requisito funzionale locale. L'albero può comunque avere una finitura generale per le aree lavorate non critiche, ma le zone importanti ricevono la propria guida, lunghezza e valore Ra.
Mappare l'albero in base alla superficie funzionale
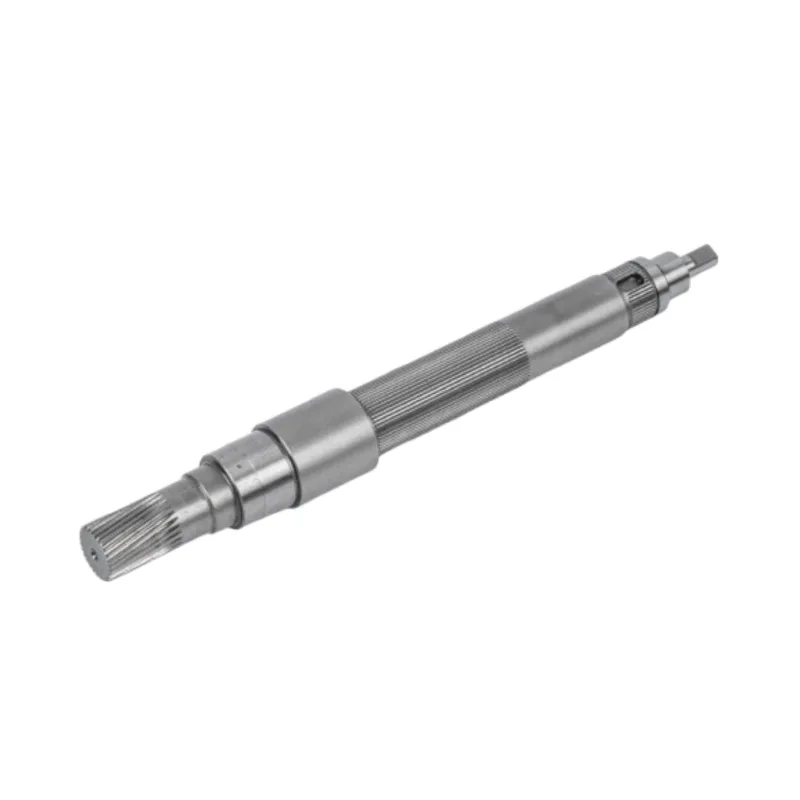
Un albero motore non è una superficie. Letto da sinistra a destra, può contenere un'estremità del giunto, un perno del cuscinetto, un terreno di tenuta, una sede del rotore, un altro perno del cuscinetto e un'estensione non funzionale. Ciascuna zona vede una diversa condizione di contatto.
Mappa della superficie funzionale per un albero motore a gradini
Questa mappa è un metodo di specifica, non un progetto di albero universale. Le zone e i valori finali devono seguire le parti accoppiate e le condizioni operative nell'assemblaggio reale.
Perni dei cuscinetti
Un perno del cuscinetto necessita del diametro corretto e di una superficie che supporti un contatto costante. La ruvidità è importante, ma un perno lucidato con il diametro sbagliato o un'eccentricità eccessiva è comunque una pessima sede del cuscinetto. Metti il callout Ra accanto al diario e mantieni visibili i controlli geometrici e di adattamento.
Sigillare le terre di contatto
I requisiti del fornitore di sigilli dovrebbero portare qui. Identificare l'esatta larghezza di contatto anziché applicare la finitura al diametro completo più vicino. Laddove il progetto della tenuta controlli la direzione della superficie o ulteriori caratteristiche della struttura, inserire anche tali requisiti nel disegno. Ra da solo non descrive la direzione dei segni di lavorazione.
Sedi del rotore, dell'ingranaggio, della puleggia e del giunto
Queste interfacce spesso dipendono dall'adattamento, dal trasferimento della coppia e dall'allineamento. Un Ra basso può supportare l'assemblaggio, ma non dimostra la coassialità né impedisce un adattamento a pressione errato. Inizia da come viene posizionato e caricato il componente, quindi decidi quanta finitura è effettivamente necessaria.
Sedi per chiavetta e fianchi scanalati
Sulle caratteristiche della guida, il profilo, la posizione e la distribuzione del carico possono avere più importanza che rendere la superficie visivamente luminosa. L'attuale articolo sul processo di Guanshuo, ad esempio, fornisce Ra ≤ 0,8–1,6 μm per i fianchi dei denti della scanalatura evolvente, insieme a controlli separati di simmetria e errore di divisione. Questo è lo schema giusto: finitura e geometria sono correlate, ma non sono intercambiabili.
Ciò che Guanshuo attualmente pubblica sulle sue pagine
Il nostro sito web mostra perché un “albero motore standard Ra” non è una risposta utile. Pagine di prodotti diversi pubblicano livelli di finitura diversi perché le loro applicazioni e classi di precisione differiscono. La tabella seguente riunisce questi valori sparsi in un'unica visualizzazione.
| Pagina attuale di Guanshuo | Rugosità superficiale pubblicata | Controlli pubblicati correlati | Come leggere il valore |
|---|---|---|---|
| Albero motore liscio in acciaio inox | Ra ≤ 0,8 μm | Rettilineità ≤ 0,03 mm; coassialità ≤ 0,02 mm; circolarità ≤ 0,01 mm; cilindricità ≤ 0,02 mm | Una specifica a livello di prodotto per questa pagina con albero liscio in acciaio inossidabile, non un'impostazione predefinita per tutte le parti in acciaio inossidabile. |
| Rettifica di precisione di alberi motore lisci | Ra ≤ 0,4 μm | Precisione dimensionale IT5–IT6; rettilineità ≤ 0,01 mm | Una capacità pubblicata di alberi lisci con rettifica di precisione legata alla rettifica e all'ispezione. |
| Albero motore a gradini | Spesso Ra 0,4 μm o inferiore sulle superfici dei cuscinetti e delle tenute principali | L'enfasi della pagina è sul montaggio multidiametro e sulle relazioni tra le caratteristiche | La formulazione è locale: le zone critiche dei cuscinetti e delle tenute ricevono la finitura fine, non automaticamente l'intero albero a gradini. |
| Albero motore ad alta velocità | Ra 0,2–0,4 μm | Diametro esterno h6/h5; eccentricità dell'albero ≤ 0,001–0,003 mm | Una gamma di prodotti ad alta velocità in cui la finitura è abbinata a una geometria di corsa stretta. |
| Albero motore ultrapreciso | Ra 0,05–0,2 μm nella posizione del cuscinetto | Diametro esterno h5; coassialità ≤ 0,002 mm; eccentricità radiale ≤ 0,003 mm | L'intervallo pubblicato più ristretto in questo confronto. È esplicitamente mirato alla posizione del cuscinetto del prodotto ultrapreciso. |
È che la rugosità appartiene ad una classe di prodotto e ad una superficie funzionale. Copiare Ra 0,05–0,2 μm da una posizione di cuscinetto ultraprecisa su un diametro di gioco ordinario modificherebbe il processo e l'onere di ispezione senza dimostrare alcun vantaggio nell'assemblaggio.

Ciò che Ra controlla e ciò che non può controllare
Ra è la media aritmetica delle deviazioni di altezza in un profilo di superficie misurato. È utile perché riduce una traccia complessa a un numero comparabile. Questa comodità è anche la sua debolezza. Due superfici possono condividere un valore Ra pur avendo diverse forme dei picchi, spaziatura o direzione dei segni di lavorazione.
Per il disegno di un albero motore, pensa a Ra come a un membro di un insieme di controlli. Descrive la tessitura fine. Non ci dice se il diametro è corretto, se il perno è rotondo o se due sedi di cuscinetto ruotano attorno allo stesso asse.
| Controllare | Domanda a cui risponde | Ciò che non dimostra | Controllo di fabbrica |
|---|---|---|---|
| Rugosità superficiale (Ra) | Quanto sono grandi le deviazioni medie del profilo fine? | Diametro, rotondità, direzione di disposizione o allineamento con un altro perno | Rugosimetro superficiale nella zona definita |
| Diametro e vestibilità | L'albero verrà assemblato con il foro di accoppiamento come previsto? | Se la superficie ruota fedele all'asse di lavoro | Misurazione dimensionale con attrezzature adeguate alla tolleranza |
| Rotondità/cilindricità | La forma del diario è rotonda e coerente lungo la sua lunghezza? | La sua relazione con un rilevamento remoto o una funzione di guida | Misura della cilindricità |
| Esaurire | Quanto varia la superficie controllata durante la rotazione attorno ad un asse di riferimento? | La struttura superficiale microscopica | Misurazione della rotazione rispetto al dato del disegno |
| Rettilineità | L'albero o la sua linea derivata rimangono all'interno della zona di rettilineità consentita? | Rugosità locale o adattamento finale | Metodo scelto per la caratteristica e la tolleranza specificate |
Questa distinzione previene un errore di acquisto comune: approvare un campione brillante mentre la relazione tra le caratteristiche è sbagliata. L'apparenza può essere utile, ma i risultati del disegno e dell'ispezione devono descrivere la funzione.
Un flusso di lavoro di fabbrica per l'impostazione del disegno
Quando il valore Ra non è ancora definito, non inizieremo aprendo una tabella finale. Inizieremo con l'assemblea. La sequenza seguente trasforma una vaga richiesta di “albero liscio” in requisiti che sia la produzione che l’ispezione possono soddisfare.
Dal componente accoppiato alla finitura misurabile
L'ordine conta. Un traguardo finale senza una zona funzionale definita o un punto di misurazione è ancora incompleto.
1. Segna cosa tocca l'albero
Elencare la parte di accoppiamento su ciascun diametro. L'anello interno del cuscinetto, la tenuta dinamica, il pacco rotorico e l'area di gioco libera non chiedono la stessa cosa al metallo. Se la parte di accoppiamento non è nota, contrassegnare il requisito per la revisione anziché prendere in prestito il Ra più piccolo altrove nel disegno.
2. Stabilire l'asse di lavoro e adattarlo
Scegliere il dato che rappresenta il modo in cui ruota l'albero nel motore. Quindi controlla le riviste critiche su quell'asse. È qui che entrano nel disegno la tolleranza del diametro, la concentricità e la cilindricità. La rugosità dovrebbe supportare tali requisiti, non sostituirli.
3. Applicare Ra ad una lunghezza limitata
Mostra il diario esatto o il terreno di contatto. Su un albero a gradini, una guida può puntare a un diametro con una lunghezza definita. Per una pista di tenuta corta all'interno di un diametro rettificato più lungo, identificare separatamente la zona di contatto della tenuta se i suoi requisiti di finitura differiscono.
4. Rivedere il processo prima di congelare il valore
La questione pratica è se il materiale, la durezza, la geometria e la quantità specificati possono seguire un percorso di finitura stabile. Se l'albero è trattato termicamente, alla tempra normalmente segue la rettifica di finitura in modo da poter eliminare il movimento causato dal trattamento termico e stabilire la dimensione e la superficie finali.
5. Rendi l'accettazione inequivocabile
Decidi dove verrà effettuata la traccia della rugosità e di quale documentazione ha bisogno l'ordine. Un fornitore e un acquirente non dovrebbero scoprire durante l'ispezione finale di aver interpretato la zona di misurazione in modo diverso.
Abbina la finitura a un percorso di processo realistico
La finitura superficiale non deriva da un'impostazione isolata della macchina. Le condizioni del materiale, il margine di tornitura, il movimento del trattamento termico, l'impostazione della rettifica, le condizioni della mola, il refrigerante e la movimentazione influiscono tutti sulla superficie finale. Quanto più stretto è l’obiettivo, tanto più l’intero percorso deve sostenerlo.
Nostroprocesso di lavorazione di alberi di precisioneluoghi di macinazione dopo il trattamento termico. Tale ordine consente l'operazione finale di correzione delle dimensioni e della superficie dopo l'indurimento. Per gli alberi motore lisci rettificati di precisione, l'attuale pagina del prodotto pubblica IT5–IT6, rettilineità ≤ 0,01 mm e Ra ≤ 0,4 μm. Tali valori vengono forniti come un insieme, non come tre richieste di finitura non correlate.
| Fase del processo | Il suo lavoro sull'albero | Decisione che influisce sulla rugosità | Malinteso comune |
|---|---|---|---|
| Tornitura CNC | Crea i diametri di base, le spalle e la condizione del grezzo | Lasciare materiale idoneo nelle zone critiche che verranno successivamente macinate | Mi aspetto un passaggio di svolta visiva fine per sostituire tutto il controllo geometrico finale |
| Trattamento termico | Crea la durezza o la condizione meccanica richiesta | Consentire il movimento prima che il diario finale sia finito | Rifinire prima il diametro critico e presupporre che l'indurimento non lo sposterà |
| Rettifica cilindrica | Termina i perni selezionati e la loro relazione con l'asse dell'albero | Sceglitelo laddove la geometria a gradini e i diametri funzionali separati devono rimanere correlati | Selezionando il processo solo da un valore Ra |
| Rettifica senza centri | Rifinisce in modo efficiente diametri esterni continui senza fori centrali | Utilizzatelo laddove la geometria e la strategia di Riferimento si adattano al supporto senza centri | Supponendo che ogni albero a più gradini possa passare attraverso la stessa configurazione |
| Ultrafinitura/lucidatura | Affina ulteriormente una superficie quando il requisito funzionale lo richiede | Applicatelo localmente e proteggete la geometria già stabilita | Utilizzo della lucidatura per riparare diametro, rotondità o eccentricità |
Se un disegno mettesse il Ra più stretto su ogni superficie ruotata, dovremmo chiedere quali zone effettivamente si accoppiano. Questo non è un tentativo di abbassare la qualità. È il modo in cui manteniamo i diari critici su un percorso controllato senza aggiungere lavori di finitura su filettature, rilievi e diametri di gioco che non possono migliorare le prestazioni del motore.
Rendere ispezionabile la didascalia della rugosità
Una buona specifica indica all'ispettore dove posizionare lo strumento. “Ra 0,4” in una nota generale non risponde a questo. "Ra ≤ 0,4 μm sul perno del cuscinetto ØD per la lunghezza L" sì. I simboli e le dimensioni effettivi devono seguire lo standard di disegno utilizzato dall'acquirente.
L'attuale pagina della fabbrica di Guanshuo elenca calibri di finitura superficiale, calibri di cilindricità, proiettori bidimensionali, tester di durezza e centri di prova di ingranaggi. Ogni strumento risponde a una domanda diversa. Il misuratore di finitura superficiale verifica Ra. L'apparecchiatura di cilindricità controlla la forma e la relativa geometria rotante. Il proiettore supporta profili e dimensioni delle funzioni. Un piano di ispezione completo invia ogni requisito allo strumento giusto.
Per ogni didascalia Ra critica, identificare la superficie, la sua lunghezza assiale e qualsiasi scanalatura o bordo escluso. Se la direzione della misurazione, il piano di campionamento o il rapporto completo sono importanti per il processo di accettazione, concordateli prima della produzione anziché aggiungerli dopo che le parti sono finite.

Cinque errori di disegno che risolveremmo prima della produzione
1. Il Ra più basso appare solo nel cartiglio
Ci chiediamo se si applica all'intera parte o solo alle riviste critiche. La soluzione consiste nel mantenere una finitura generale realistica e aggiungere didascalie locali dove l'assieme ne ha più bisogno.
2. Un perno di cuscinetto ha Ra ma non è adatto
La finitura non può dirci come verrà assemblato il cuscinetto. Aggiungere la tolleranza del diametro o il requisito di adattamento e la relativa relazione geometrica.
3. Una terra di foche non ha confini definiti
L'affilatore e l'ispettore devono conoscere l'effettiva lunghezza di contatto. Contrassegnare il terreno, quindi riportare la finitura e qualsiasi requisito direzionale dal design della guarnizione selezionato.
4. Si prevede che la lucidatura risolva il runout
La lucidatura può affinare la struttura. Non crea la relazione mancante tra due riviste. Il runout deve essere integrato nel riferimento, nella configurazione, nel percorso di rettifica e nel piano di ispezione.
5. Il valore di una pagina di prodotto viene copiato senza l'ambito del prodotto
Ra 0,05–0,2 μm appare sulla nostra pagina dell'albero ultrapreciso per la posizione del cuscinetto. Non dovrebbe diventare una nota predefinita su ogni richiesta di offerta dell'albero. Inizia con l'esigenza di assemblaggio, quindi utilizza la capacità del prodotto pertinente come riferimento di fattibilità.
Lista di controllo RFQ per la finitura superficiale dell'albero motore
Una richiesta di offerta pulita fornisce alla fabbrica informazioni sufficienti per quotare il processo, non solo la forma del metallo. Prima di inviare il disegno dell'albero motore verificare i seguenti punti.
- Sono indicati il tipo del materiale e le condizioni del trattamento termico.
- Vengono identificate le zone di cuscinetto, tenuta, rotore, ingranaggio, puleggia e accoppiamento.
- Ciascuna superficie critica ha un diametro chiaro, un confine assiale e un valore Ra.
- Gli accoppiamenti richiesti e i riferimenti di Riferimento sono visibili nel disegno.
- L'eccentricità, la rettilineità, la rotondità o la cilindricità sono specificate laddove la funzione lo richiede.
- I dettagli della superficie di tenuta seguono il requisito di tenuta o di sistema selezionato.
- Le aree non funzionali non vengono accidentalmente trattenute dalla finitura locale più stretta.
- Sono incluse le aspettative relative a quantità, fase del campione e rapporto di ispezione.
- Qualsiasi superficie protetta o dall'aspetto critico è contrassegnata per la manipolazione e l'imballaggio.
Se il disegno è ancora in fase di concezione, invia insieme ad esso le informazioni sulla parte di accoppiamento. Possiamo esaminare quali zone necessitano logicamente di tornitura, rettifica o ulteriore finitura, quindi rispondere alle domande prima che un prezzo venga costruito attorno ad un'interpretazione sbagliata.
Domande frequenti
Qual è la tipica rugosità superficiale di un albero motore?
Non esiste un valore Ra unico per ogni albero motore o per ogni superficie di un albero. Le attuali pagine dei prodotti di Guanshuo pubblicano Ra ≤ 0,8 μm per un prodotto con albero liscio in acciaio inossidabile, Ra ≤ 0,4 μm per alberi lisci rettificati di precisione, Ra 0,2–0,4 μm per un albero ad alta velocità e Ra 0,05–0,2 μm nella posizione del cuscinetto di un albero di ultraprecisione. Selezionare il valore dalla parte di accoppiamento, dalla velocità, dall'adattamento e dalla superficie funzionale anziché copiare il numero più basso.
L'intero albero motore dovrebbe avere lo stesso valore Ra?
Di solito no. I perni dei cuscinetti, i terreni delle tenute, le sedi dei rotori e le caratteristiche della trasmissione svolgono compiti diversi. Fornire didascalie di finitura superficiale locale alle zone critiche e utilizzare una finitura generale pratica per le aree non funzionali. Ciò mantiene chiaro il disegno ed evita di pagare la precisione laddove non aiuta l'assemblaggio.
Un valore Ra più basso significa che l'albero ha una qualità migliore?
Solo se la rugosità inferiore è adatta all'applicazione e il resto della geometria è corretto. Ra non dimostra diametro, rotondità, cilindricità, rettilineità o eccentricità. Un albero di alta qualità deve soddisfare le specifiche funzionali complete; il numero più piccolo di finitura superficiale da solo non lo rende migliore.
La lucidatura può correggere l'eccentricità dell'albero o l'adattamento di un cuscinetto sbagliato?
No. La lucidatura può affinare la struttura della superficie, ma non sostituisce il controllo del diametro e della geometria. L'adattamento e la eccentricità del cuscinetto devono essere stabiliti attraverso il riferimento di lavorazione, la sequenza del processo, l'impostazione della rettifica e un'ispezione adeguata.
Quali informazioni dovrebbero accompagnare la didascalia Ra dell'albero motore?
Identificare l'esatta superficie e la lunghezza assiale, quindi includere l'adattamento di accoppiamento, il riferimento e i relativi controlli geometrici. Per i terreni di tenuta, aggiungere eventuali requisiti di direzione della superficie o struttura dal progetto di tenuta selezionato. Indicare inoltre il rapporto di ispezione o il requisito di campionamento quando influisce sull'accettazione dell'ordine.
Mandateci il disegno dell'asta, non solo il bersaglio di Ra
Contrassegnare i cuscinetti, le guarnizioni e le superfici di accoppiamento se non sono evidenti. Il team di produzione di Guanshuo può esaminare le zone funzionali, il percorso di macinazione e i punti di ispezione prima del preventivo.
Richiedi una revisione del disegno