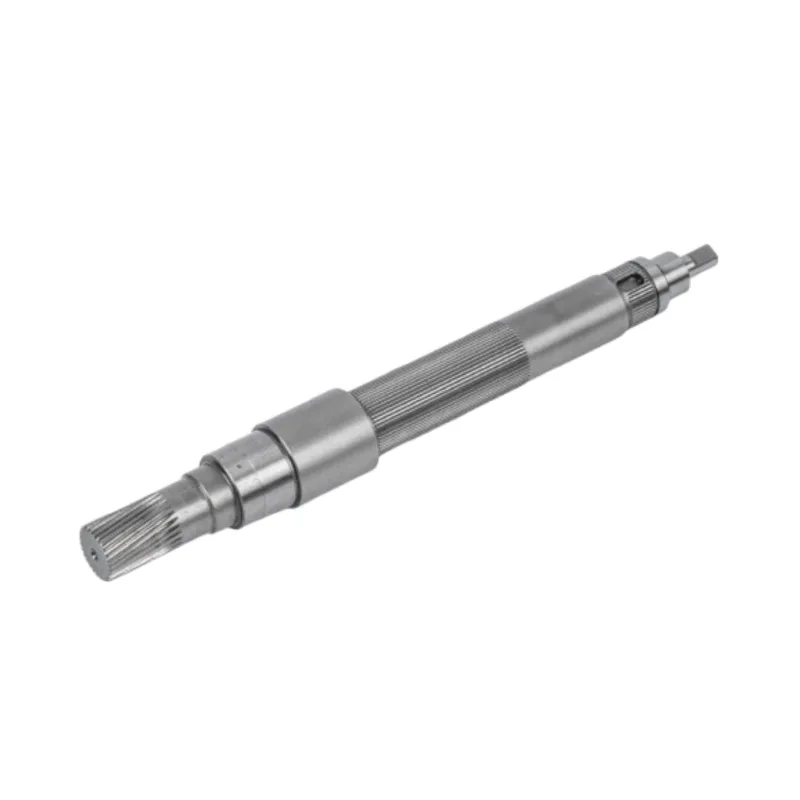
Risposta rapidaLa lavorazione di precisione degli alberi trasforma una barra d'acciaio in un albero motore finito attraverso sei stazioni: ispezione dei materiali, tornitura e fresatura CNC, taglio di scanalature o ingranaggi, trattamento termico, rettifica di precisione e ispezione finale. La rettifica avviene sempre dopo la tempra, perché il trattamento termico muove il metallo. Questa sequenza è ciò che garantisce la tolleranza da IT5 a IT6, rettilineità entro 0,01 mm e una finitura superficiale di Ra ≤ 0,4 μm sull'albero finito.
Un finitoalbero motoresembra semplice. Una barra d'acciaio brillante, qualche gradino, forse una chiavetta. Ciò che nasconde questa apparenza è un percorso di sei macchine, due dipartimenti e una serie di decisioni che devono avvenire nel giusto ordine. Sbagli l'ordine e l'albero sarà rottame. Questo articolo illustra il reparto di Guanshuo Precision, stazione per stazione, e spiega il contributo di ciascuno alla parte finita.
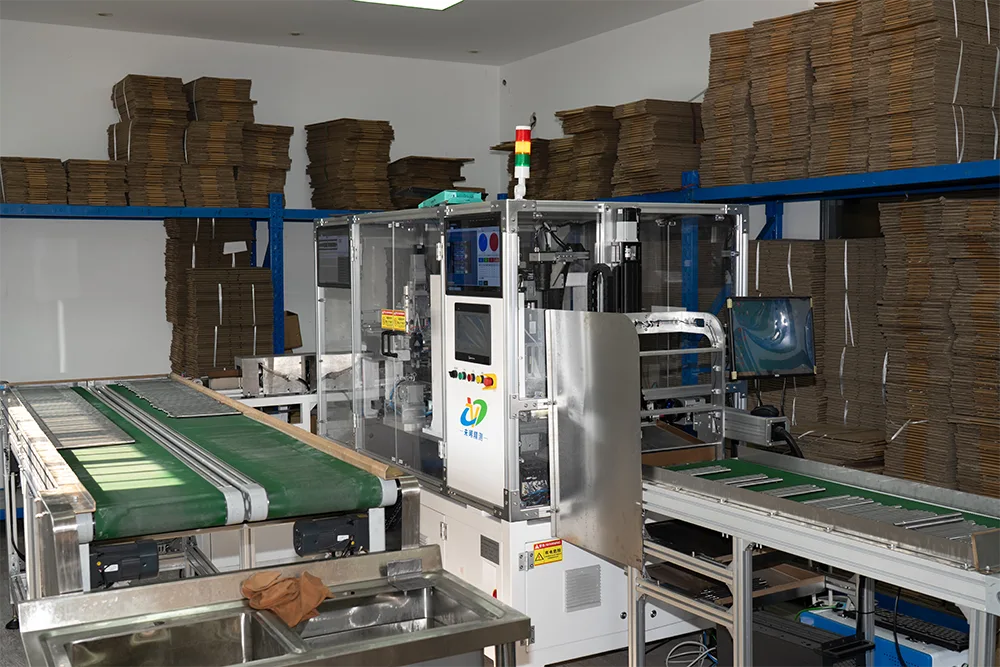
Ogni albero segue la stessa spina dorsale. Gli alberi semplici saltano una o due stazioni. Gli alberi temprati e scanalati li utilizzano tutti e sei.
| # | Stazione | Cosa imposta |
|---|---|---|
| 1 | Ispezione del materiale in entrata | Grado, chimica e condizioni della barra |
| 2 | Tornitura e fresatura CNC | Diametri, gradini, filetti, sedi per chiavetta |
| 3 | Hobbing e taglio spline | Denti della scanalatura e dell'ingranaggio |
| 4 | Trattamento termico | Durezza, resistenza, vita a fatica |
| 5 | Rettifica cilindrica e senza centri | Dimensione finale, rotondità, finitura |
| 6 | Ispezione finale | Prova che la parte soddisfa il disegno |
L'albero inizia come barra. Prima di eseguire un singolo taglio, la barra viene verificata rispetto al disegno. Grado, certificato di lavorazione, diametro e condizioni della superficie vengono tutti verificati.
Questa stazione sembra una scartoffia, ma impedisce il tipo di guasto più costoso. Se in officina entra il grado sbagliato, nessuno se ne accorge finché il trattamento termico non riesce a raggiungere la durezza. A quel punto le ore di lavorazione sono già trascorse. Guanshuo utilizza alberi in acciaio al carbonio 45#, acciaio legato 40Cr e 4140, acciaio da cementazione 20CrMnTi e acciaio inossidabile 304 o 316L, quindi la confusione tra i gradi è un rischio reale che viene catturato qui.
È qui che prende forma l'albero. La barra viene tornita ai suoi diametri grezzi, i gradini vengono tagliati e il lavoro di fresatura aggiunge sedi per chiavetta, parti piatte e fori trasversali.
Il dettaglio importante è quante configurazioni sono necessarie. Ogni volta che una parte viene sbloccata e ribloccata, si verifica un piccolo errore tra le funzioni. Le macchine di tornitura-fresatura tagliano elementi di tornitura e fresatura in un unico serraggio, in modo che la sede della chiavetta rimanga fedele al diametro su cui si trova. Guanshuo gestisce 3 macchine combinate torni-fresatura e 2 centri di lavoro insieme a circa 60 macchine CNC generali, quindi gli alberi complessi possono essere instradati su una macchina a configurazione singola mentre quelli più semplici vengono eseguiti in volume altrove.
Qui i macchinisti lasciano sui diari materiale di macinazione, solitamente pochi decimi di millimetro. Troppo poco e la molatura non riusciranno a eliminare la distorsione dovuta all'indurimento. Troppo, la macinazione richiede più tempo e riscalda la parte. Giudicare tale indennità è una delle abilità silenziose di un negozio di alberi.

Gli alberi che passano attraverso i denti anziché tramite una chiave vengono destinati al reparto dentatura. Un creatore taglia la scanalatura o la forma dell'ingranaggio mentre l'albero ruota in sincronia con la taglierina. Guanshuo utilizza 6 dentatori per questo lavoro.
La precisione della scanalatura viene misurata dall'errore di divisione, ovvero da quanto uniformemente i denti sono distanziati attorno all'albero. Denti irregolari significano che alcuni denti sopportano più carico di altri e quei denti cedono per primi. Le tolleranze hanno resistitoalberi scanalatiriflettono la forma:
| Forma spline | Errore di divisione | Carattere |
|---|---|---|
| Evolvente | ≤ da 0,015 a 0,03 mm | Autocentrante, filetto di radice grande, migliore resistenza alla fatica |
| Rettangolare | ≤0,02 mm | Forte sotto impatto e carico decentrato |
| Triangolare | ≤0,01...0,02 mm | Denti fini, autocentranti, per carichi più leggeri |
I fianchi dei denti della scanalatura evolvente sono finiti con Ra da 0,8 a 1,6 μm, con la simmetria della scanalatura mantenuta a ≤ 0,02 mm. Quella superficie è importante perché i fianchi scivolano leggermente sotto carico e un fianco ruvido si irrita e si usura. Il filetto della radice del dente viene tagliato da R0,3 a R0,8, in modo da distribuire lo stress alla radice invece di concentrarlo. I raccordi delle radici sono i punti in cui i denti della scanalatura si incrinano, quindi questo raggio è una caratteristica di fatica, non estetica.
La lavorazione conferisce all'albero la sua forma. Il trattamento termico gli conferisce la sua forza. La parte viene bonificata per garantire la tenacità del nucleo oppure temprata a induzione laddove solo la superficie deve essere dura.
Quale percorso dipende dal servizio. Un albero che deve resistere alla fatica di flessione in tutta la sua sezione è completamente temprato. Un albero che necessita di un perno di supporto rigido su un nucleo resistente ottiene la tempra a induzione solo su quel perno. Le qualità da cementazione come 20CrMnTi sono cementate, creando una pelle dura su un nucleo morbido e ammortizzante. La durezza finita tipica è compresa tra 42 e 48 HRC e gli alberi di qualità per mandrino vanno da 60 a 65 HRC.
La rettifica è il momento in cui un albero diventa una parte di precisione. Tutto prima di questo è preparazione. Guanshuo utilizza 26 rettificatrici cilindriche CNC e 6 rettificatrici senza centri ad alta precisione, che costituiscono il blocco di attrezzature più grande dello stabilimento.
L'albero è trattenuto tra i centri e rettificato un diametro alla volta. Poiché gira sui propri fori centrali, ogni diario finisce per essere concentrico con tutti gli altri. Questo è il metodo per alberi a gradini, sedi di cuscinetti e tutto ciò in cui i diametri devono essere fedeli tra loro.
L'albero poggia su una lama tra una mola e una ruota di regolazione, senza centri. I pezzi avanzano continuamente. È veloce ed è eccellente nel mantenere un diametro costante lungo un albero lungo e sottile senza che la parte si deformi. Questo è il metodo semplicealberi lisciin volume.
| Rettifica cilindrica | Rettifica senza centri | |
|---|---|---|
| La parte è tenuta | Tra centri | Su una lama, senza supporto |
| Il migliore in | Concentricità tra i diametri | Coerenza delle taglie su tutta la lunghezza |
| Abiti | Alberi a gradini e multidiametro | Aste lunghe e semplici, volume elevato |
| Produttività | Più lentamente, parte dopo parte | Alimentazione rapida e continua |
La maggior parte degli alberi utilizza entrambi. La rettifica senza centri porta rapidamente il corpo liscio alla dimensione desiderata, quindi la rettifica cilindrica rifinisce i perni critici. Insieme garantiscono precisione da IT5 a IT6, rettilineità entro 0,01 mm e Ra ≤ 0,4 μm. Con una passata di ultrafinitura la superficie può raggiungere Ra 0,2 μm.

Il liquido di raffreddamento non è un dettaglio qui. Un flusso di refrigerante secco o mal indirizzato fa sì che la superficie si surriscaldi, il che può bruciare lo strato di fondo e lasciare punti deboli invisibili alla vista. Gli operatori osservano le condizioni della mola e il flusso del refrigerante con la stessa attenzione con cui osservano la lettura delle dimensioni.
Un albero non è finito quando lascia la smerigliatrice. È finito quando viene misurato. Guanshuo conta 6 persone nel reparto qualità e una sala dedicata agli strumenti.
| Strumento | Cosa controlla |
|---|---|
| Calibro di cilindricità | Rotondità, cilindricità, runout |
| Calibro di finitura superficiale | Ra su diari e facce di foche |
| Proiettore bidimensionale | Profili, sedi per chiavetta, smussi, raggi |
| Centro di misura degli ingranaggi | Precisione delle scanalature e dei denti degli ingranaggi |
| Tester di durezza | Risultato del trattamento termico |
| Ispezione ottica automatica | Screening dimensionale in volume ad alta velocità |
Il set per l'ispezione ottica è quello che conta di più nei cicli di produzione. La misurazione manuale campiona un lotto. L'ispezione ottica esamina continuamente le parti, in modo che una deriva venga rilevata mentre si verifica anziché dopo che il pallet è stato imballato.
La regola più importante nella produzione degli alberi è che la rettifica segue l'indurimento. Sembra ovvio una volta detto, ma è la differenza tra un albero che mantiene la tolleranza in servizio e uno che non la mantiene.
L'indurimento riscalda l'acciaio e lo raffredda rapidamente. Il metallo cambia struttura e la parte si muove. Un albero rifinito alla dimensione finale prima dell'indurimento uscirà dal forno fuori tolleranza, non rotondo e spesso piegato. Nessuna attenzione nelle stazioni precedenti può impedirlo. La rettifica dopo l'indurimento rimuove la distorsione e definisce la vera geometria finale.
Alcuni fornitori saltano la macinazione post-indurimento per risparmiare sui costi. Le parti misurano in modo accettabile a temperatura ambiente su base campione, quindi causano rumore nei cuscinetti e usura precoce sul campo. Questo è uno dei motivi per chiedere direttamente a un fornitore informazioni sul percorso del processo, non solo sul prezzo.
I conteggi delle macchine non sono marketing. Ti dicono cosa un negozio effettivamente controlla internamente.
Un'officina con torni ma senza molatrici deve inviare all'esterno la fase critica. Un'officina con molatrici ma senza dentatura subappalta ogni albero scanalato. Ogni trasferimento aggiunge tempi di consegna, costi e un luogo in cui le responsabilità si confondono. Guanshuo continua a svolgere attività di tornitura, fresatura, dentatura, trattamento termico, rettifica e ispezione sotto lo stesso tetto, motivo per cui un percorso completo può essere quotato con un unico prezzo e un'unica data di consegna.
L'impianto funziona in questo modo dal 2016. Funziona secondo ISO9001, detiene 11 tecnologie brevettate ed è riconosciuto come un'impresa high-tech a livello nazionale, con oltre 50 dipendenti tra cui un team dedicato di ingegneria e qualità. Gli alberi di questo percorso vengono utilizzati per i motori di trazione dei veicoli a nuova energia, per l'automazione industriale e la robotica, per gli strumenti di precisione, per i dispositivi medici e per gli elettrodomestici di fascia alta.
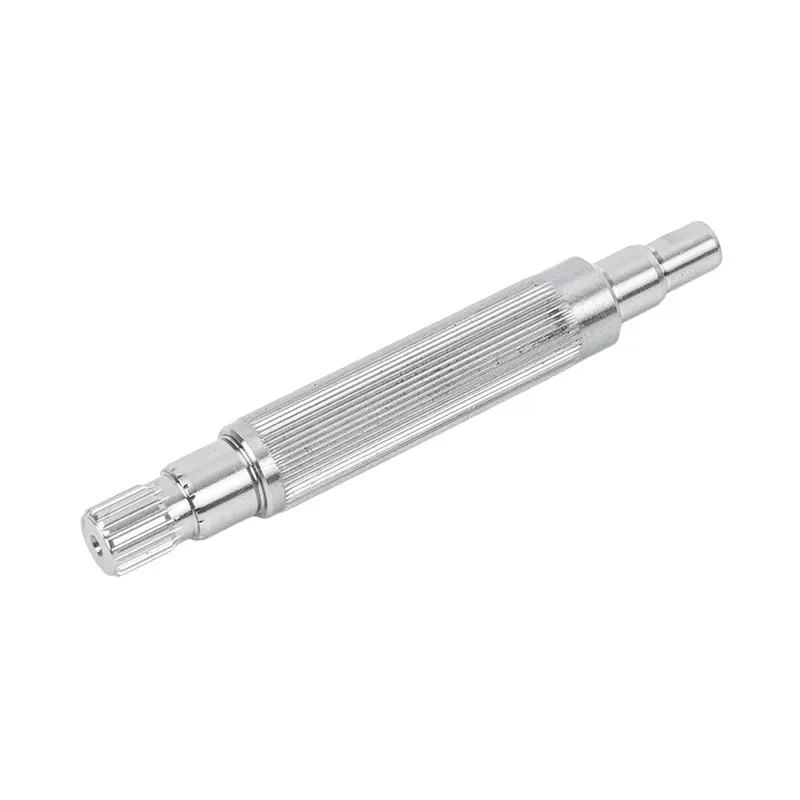
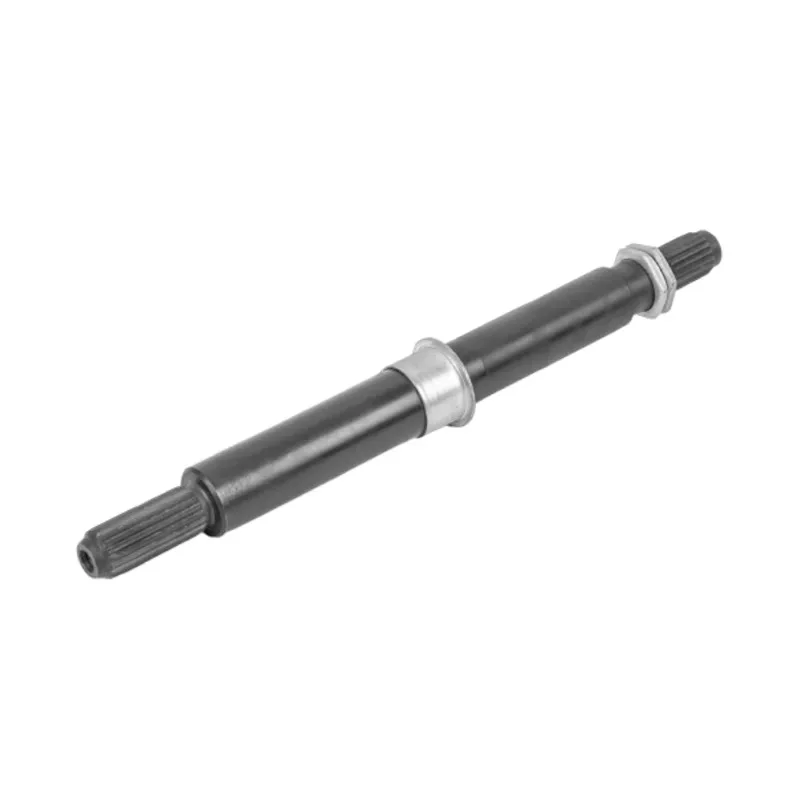
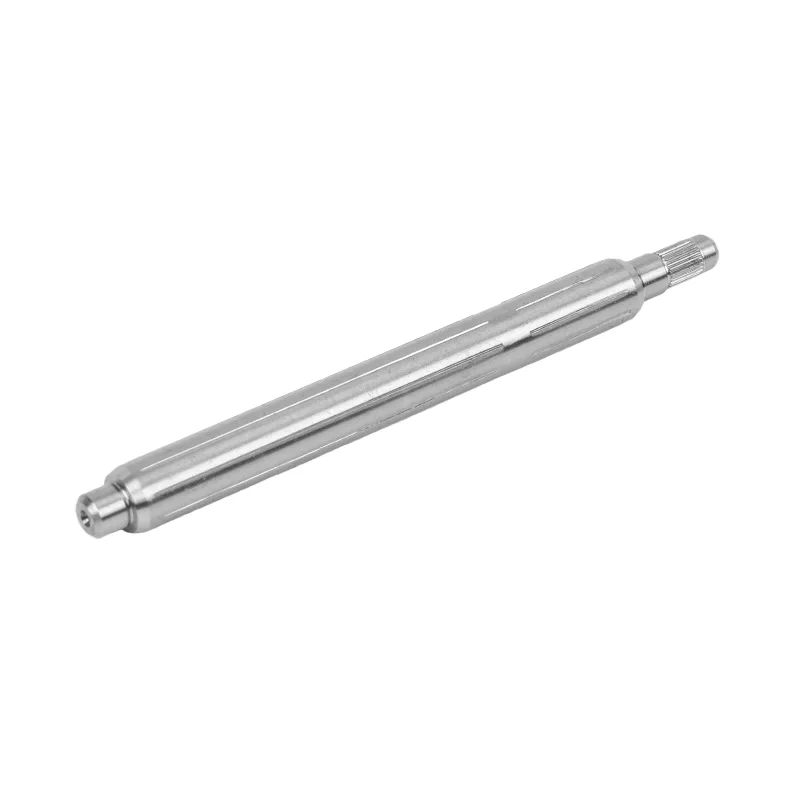
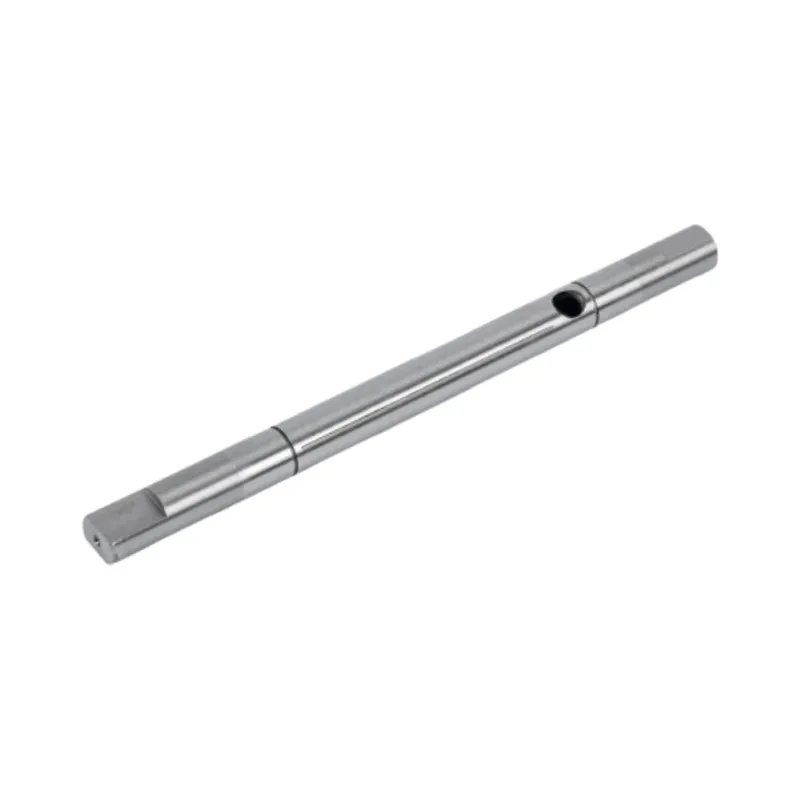
 Albero liscio rettificato di precisione
 Albero motore a passo singolo
 Albero motore con sede multichiavetta
 Albero motore cavo
Invia il tuo disegno o campione a Guanshuo Precision. L'intero percorso viene eseguito internamente, dall'ispezione delle barre alla dentatura, al trattamento termico e alla rettifica di precisione, fino a un rapporto finale misurato.
Richiedi un preventivo Oppure raggiungi la squadra supagina dei contatti.