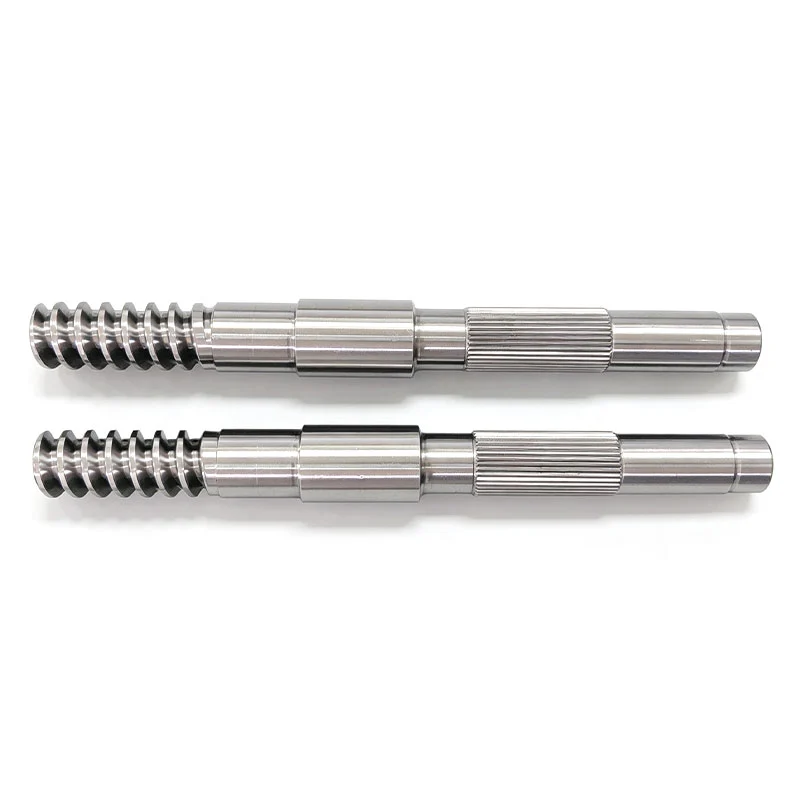
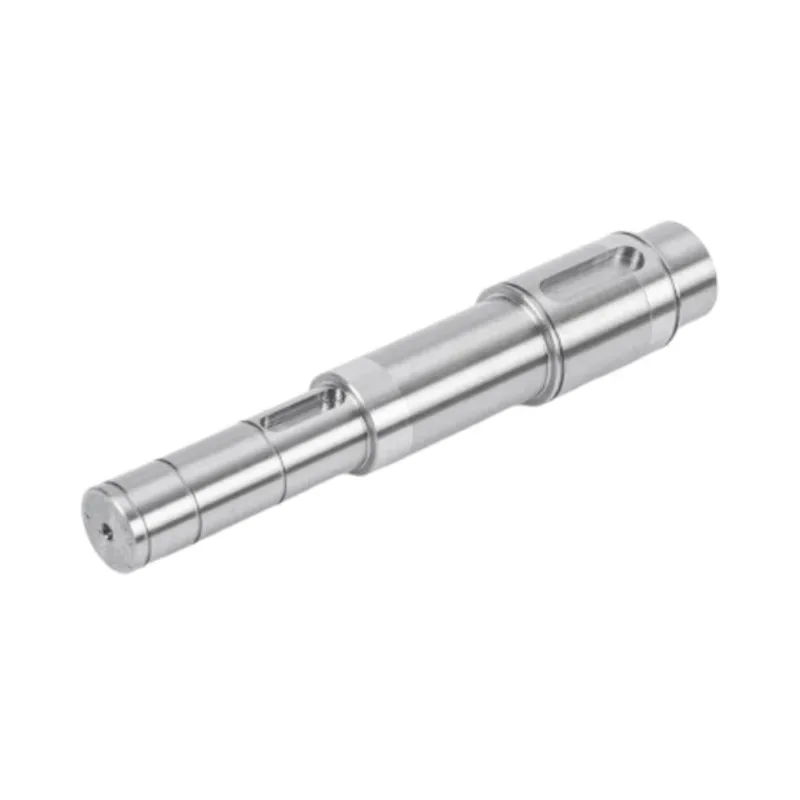
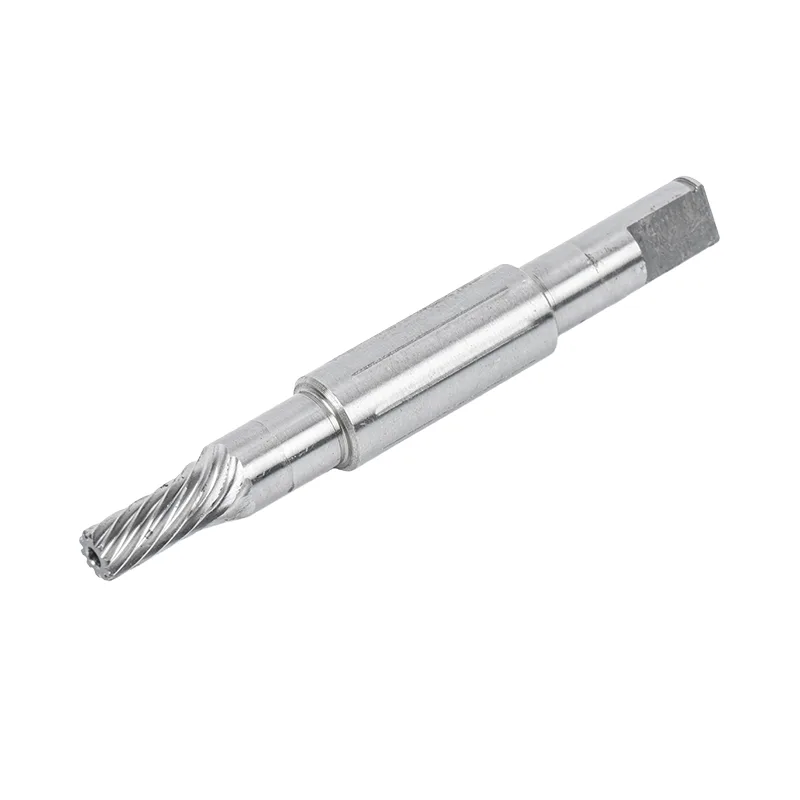
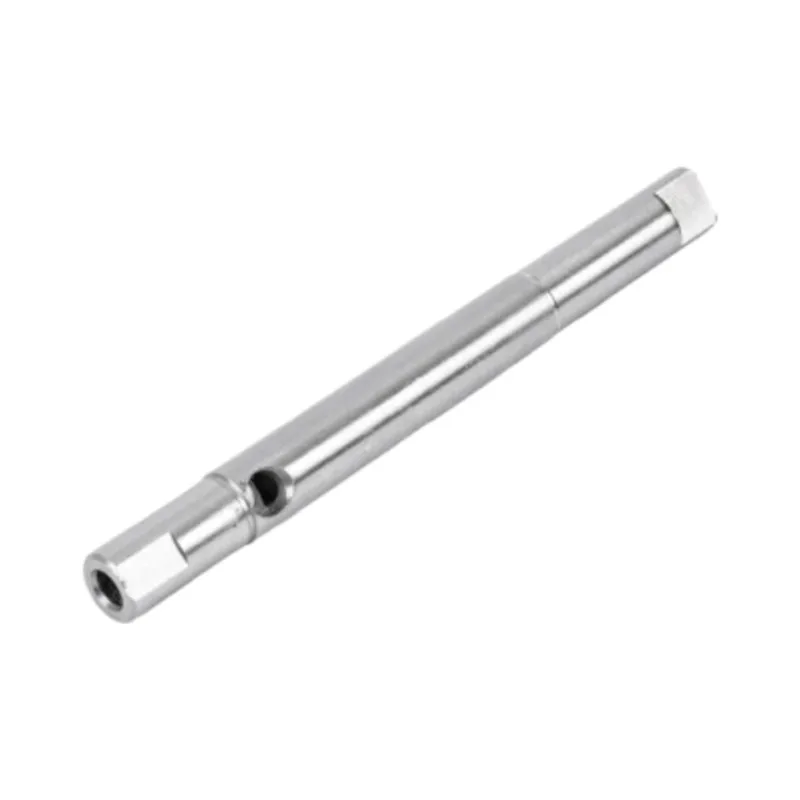
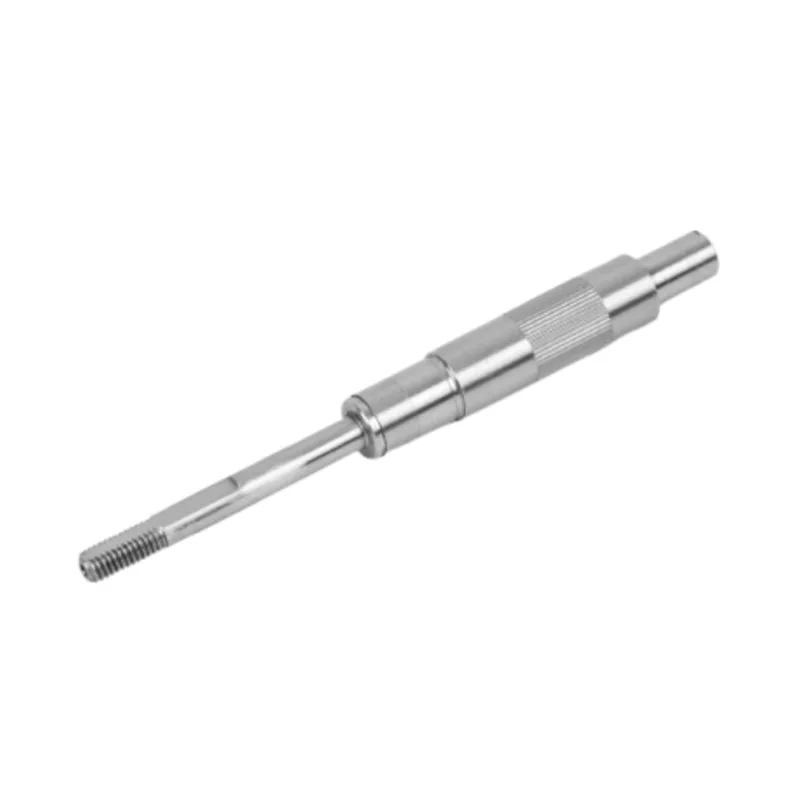
Un albero può lasciare il tornio con un aspetto dritto e muoversi durante il trattamento termico. La domanda utile non è se quel movimento sia normale. Dipende se il percorso di produzione lascia abbastanza controlli, materiale di rettifica e prove di ispezione per riportare l'albero al disegno.

Il raddrizzamento dell'albero corregge la flessione che rimane dopo la lavorazione o appare durante il trattamento termico. Per un albero motore di precisione, normalmente è dopo la tempra e prima della rettifica finale. La fabbrica misura innanzitutto l'albero rispetto ai riferimenti definiti, applica una correzione controllata dove necessario e misura nuovamente. La rettifica finale porta poi i diari alla dimensione e alla finitura. Un disegno utile deve indicare la lunghezza controllata, il riferimento, la rettilineità o la tolleranza di eccentricità e la fase di produzione a cui si applica il requisito.
La raddrizzatura è una di quelle operazioni che gli acquirenti raramente vedono in un preventivo. Ciò non lo rende facoltativo. Se il trattamento termico, la geometria snella o le caratteristiche irregolari spostano l’albero, qualcuno deve ancora decidere quando correggerlo e come dimostrare il risultato.
Dal punto di vista della fabbrica, la raddrizzatura non è un intervento di salvataggio per un pezzo difettoso. È un controllo pianificato tra processi che modificano naturalmente il metallo. Quello di Guanshuopercorso di lavorazione dell'albero di precisioneeffettua il trattamento termico prima della raddrizzatura e della rettifica di precisione. Tale ordine protegge le dimensioni finali invece di chiedere a un'operazione precedente di mantenere la precisione attraverso ogni modifica successiva.
Perché gli alberi si muovono dopo il trattamento termico
La lavorazione rimuove materiale. Il trattamento termico modifica le condizioni del materiale rimanente. Entrambi possono rilasciare o ridistribuire lo stress interno, quindi un albero che era dritto durante la tornitura di sgrossatura potrebbe non esserlo più dopo la tempra. Più lunga e sottile è la parte, più facile sarà vedere l'effetto, ma anche gli alberi a gradini corti possono muoversi.
Anche la geometria conta. Un albero con spallamenti, sedi per chiavetta, scanalature, fori o spessori di sezione diversi non si riscalda e si raffredda come un semplice cilindro. Queste funzionalità sono necessarie per l'assemblaggio, ma rendono la pianificazione del processo meno agevole. Pertanto non trattiamo la raddrizzatura come un'operazione di pressatura isolata. Lo colleghiamo al sovrametallo, alla scelta del dato e alla quantità di materiale ancora disponibile per la rettifica.
Se un disegno richiede un runout finale ristretto, il piano peggiore è finire ogni diario prima del trattamento termico e sperare che l'albero rimanga dov'era. Preferiamo lasciare la precisione finale alle operazioni che seguono la tempra. Dà al processo un posto dove andare quando il metallo si muove.
Dove la raddrizzatura si inserisce nella produzione
Il percorso completo dipende dal materiale e dalla progettazione dell'albero, ma la sequenza seguente spiega il lavoro di ciascuna fase. Segue il processo già utilizzato a Guanshuoflusso di lavoro della lavorazione degli alberi.
| Fase di produzione | Cosa succede all'albero | Perché è importante la rettilineità |
|---|---|---|
| Ispezione del materiale in entrata | La qualità del materiale e le condizioni della barra vengono controllate prima del taglio. | Un processo valido inizia con il materiale che corrisponde al disegno e al piano di trattamento termico. |
| Tornitura e fresatura CNC | Diametri, gradini, filettature e caratteristiche di guida sono sgrossati o semilavorati. | Le riviste critiche conservano scorte sufficienti per una successiva rettifica. |
| Trattamento termico | L'albero riceve il processo di indurimento specificato. | La parte potrebbe spostarsi al variare della sollecitazione durante il riscaldamento e il raffreddamento. |
| Raddrizzamento | L'albero viene misurato, corretto ove necessario e misurato nuovamente. | L'operazione riduce la piegatura prima che il materiale finale venga rimosso dai perni. |
| Rettifica di precisione | La rettifica cilindrica o senza centri porta i diametri controllati alla dimensione e alla finitura finale. | La rettifica perfeziona la geometria finale e rimuove il margine pianificato. |
| Ispezione finale | Vengono registrate dimensioni, rettilineità o eccentricità, finitura e altre caratteristiche del disegno. | Il risultato viene controllato nello stesso sistema di Riferimento richiesto dal disegno. |
Quest'ordine è più utile di una vaga promessa che l'albero sarà "controllato". Indica all'acquirente quando viene creata la geometria e quando viene verificata. Rivela anche un divario di quotazione comune: due fornitori possono fissare il prezzo per lo stesso disegno, ma uno può includere la correzione post-trattamento termico e l'ispezione finale registrata mentre l'altro assume un percorso più semplice.
Definisci cosa significa "diretto" prima dell'inizio della produzione
La parola "dritto" sembra ovvia finché un ispettore non deve misurarla. Un albero può avere una linea centrale diritta ma una scarsa eccentricità del perno. Un perno può essere rotondo da solo e tuttavia trovarsi fuori dall'asse stabilito dalle sedi dei cuscinetti. Un diametro piatto lungo potrebbe richiedere un controllo diretto della rettilineità, mentre un motore assemblato potrebbe interessarsi maggiormente al modo in cui due perni ruotano insieme.
| Requisito | Cosa descrive | Domanda a cui il disegno deve rispondere |
|---|---|---|
| Rettilineità | Di quanto un elemento lineare o un asse dell'albero si discosta da una condizione diritta. | Quale superficie o asse viene controllato e su quale lunghezza? |
| Esaurire | Quanto varia una superficie mentre l'albero ruota attorno a un asse di riferimento definito. | Quali riviste o centri stabiliscono l'asse di rotazione? |
| Cilindricità | La forma di una superficie cilindrica senza utilizzare un dato separato. | Quale giornale necessita del controllo del modulo? |
| Diametro e vestibilità | La dimensione finale di un perno e il modo in cui si accoppia con un cuscinetto, una guarnizione o un mozzo. | Quale tolleranza si applica dopo la rettifica? |
Questi controlli sono correlati, ma non sono intercambiabili. È qui che a volte dobbiamo rallentare un progetto prima di poterlo accelerare. Se un disegno riporta "rettilineità 0,01" senza identificare l'intervallo controllato o la condizione di misurazione, trasformiamo prima quella nota in un'istruzione di ispezione. Altrimenti l'acquirente e la fabbrica possono produrre numeri diversi dalla stessa asta.
Il circuito di raddrizzamento di fabbrica è misurare, correggere, misurare di nuovo
Un percorso di raddrizzamento sensato inizia con la misurazione, non con la forza. L'operatore deve individuare la piega, comprendere l'asse di riferimento e sapere quanta correzione può accettare il processo successivo. Applicare una correzione senza tali informazioni può spostare l'errore anziché ridurlo.
1. Stabilire il riferimento
L'albero è supportato o posizionato in modo che corrisponda alla logica di riferimento del disegno. Su un albero motore a gradini, i due perni dei cuscinetti possono essere più importanti di una sezione centrale inutilizzata. In un altro progetto, i fori centrali possono stabilire l'asse di lavorazione. L'impostazione dell'ispezione deve seguire i requisiti funzionali.
2. Mappare la curva
L'albero viene ruotato o scansionato per individuare la deviazione massima e la sua posizione lungo la lunghezza. Una lettura in una posizione non può descrivere un pozzo con diversi passaggi. L'operatore controlla la campata controllata e presta attenzione alle transizioni in prossimità di spalle, gole e tratti trattati termicamente.
3. Applicare una correzione controllata
La correzione mira alla curvatura misurata. Quanta forza e dove applicarla dipendono dalle condizioni del materiale, dal diametro, dalla lunghezza e dalla geometria. Questo è il motivo per cui una ricetta lisciante universale non è utile. L'operatore lavora partendo dal pezzo reale anziché da un numero fisso copiato da un altro albero.
4. Ricontrollare prima della macinazione
L'albero ritorna alla stessa logica di misurazione dopo la correzione. Se è pronto per la rettifica, sui diari deve esserci ancora sufficiente materiale per ripulire le superfici e raggiungere la dimensione finale. La raddrizzatura e la molatura sono operazioni separate, ma condividono lo stesso budget di indennità.
Non giudicare la stiratura dall'aspetto della parte su una panca. Giudicatelo tramite una lettura ripetibile legata al disegno, poi confermate il risultato finale dopo la macinazione.

Ciò che la macinazione può e non può correggere
La rettifica finale svolge due lavori importanti. Porta i diametri di corsa alle dimensioni finite e migliora la geometria e la finitura superficiale lasciate dalle fasi precedenti. Guanshuo utilizza sia la rettifica cilindrica CNC che la rettifica senza centri. Il metodo corretto dipende dalla parte.
La rettifica cilindrica è adatta ad alberi a gradini e con spallamenti poiché i perni possono essere finiti rispetto ad un asse definito. La rettifica senza centri è efficiente per diametri piani lunghi che non richiedono centri. La pagina di rettifica di precisione di Guanshuo specifica l'accuratezza dimensionale da IT5 a IT6, la rugosità superficiale fino a Ra 0,4 micrometri e la rettilineità entro 0,01 mm per la suaalberi motore lisci e rettificati di precisione.
La macinazione necessita ancora di una condizione di partenza realistica. Se un pezzo grezzo indurito è molto piegato, rimuovere il materiale dal lato superiore finché non appare dritto può lasciare troppo poco materiale in un'altra area o portare il diario al di sotto delle dimensioni. Preferiremmo correggere prima la linea centrale e utilizzare la rettifica per il lavoro di precisione previsto.
L'eliminazione di un controllo di rettilineità intermedio potrebbe far sembrare il percorso più breve. Può anche inviare un pezzo grezzo temprato piegato a una costosa operazione di rettifica. Un rapido controllo prima della rettifica protegge più valore rispetto allo stesso controllo eseguito solo dopo aver completato tutte le finiture.
Quali geometrie dell'albero richiedono maggiore attenzione
Non esiste un unico diametro o lunghezza alla quale il raddrizzamento diventa improvvisamente necessario. Esaminiamo l'intera geometria e il processo. Un albero lungo e liscio si comporta diversamente da un albero corto con spalla pesante. Una chiavetta o una spline modificano la sezione. Un foro trasversale rimuove il materiale da un'area. L'indurimento locale può creare un modello di stress diverso dal trattamento attraverso l'intera sezione.
Le seguenti condizioni meritano un'esplicita revisione della rettilineità durante il preventivo e la pianificazione del primo articolo:
- alberi lunghi con un diametro piccolo rispetto alla loro lunghezza;
- alberi a gradini con grandi variazioni di sezione;
- alberi con sedi per linguetta, scanalati, piani o fori trasversali;
- parti con disallineamento stretto tra due perni di cuscinetto;
- alberi che ricevono indurimento prima della rettifica finale;
- alberi motore ad alta velocità in cui un piccolo errore dell'asse influisce sulla rotazione.
Tale elenco non è una regola di rifiuto automatico. Ci dice dove dedicare l'attenzione ingegneristica. Guanshuo produce alberi motore lisci, a gradini, con sede per chiavetta, scanalati, cavi e speciali, pertanto la pianificazione del processo deve seguire il disegno individuale anziché un percorso standard per ogni forma.
Come verificare il risultato
L'ispezione finale dovrebbe rispondere a una domanda ristretta: l'albero è conforme al disegno nelle condizioni in cui lo riceverà il cliente? Il rapporto richiede il numero di parte e la revisione del disegno, la caratteristica controllata, il requisito nominale, il risultato effettivo, l'attrezzatura di misurazione e la fase di ispezione.
L'attrezzatura di ispezione di Guanshuo comprende durometri, proiettori bidimensionali, misuratori di rugosità superficiale, centri di misurazione di ingranaggi e misuratori di cilindricità. La fabbrica utilizza anche apparecchiature di ispezione ottica completamente automatiche. Questi strumenti svolgono compiti diversi. Un misuratore di rugosità non può dimostrare la eccentricità e il risultato del diametro non può dimostrare che due perni condividano un asse.

Per un albero nuovo preferiamo concordare la logica di misura prima della realizzazione del primo articolo. Ciò significa che il dato, l'intervallo controllato, la fase di ispezione e la regola di campionamento sono già chiari. Se l'acquirente necessita di letture dopo il trattamento termico e dopo la macinazione, tale richiesta rientra nella RFQ. Non dovrebbe apparire una volta completato il batch.
Cosa inserire nel disegno e nella richiesta di offerta
Un fornitore non può indicare un percorso affidabile di raddrizzatura e ispezione partendo da una tolleranza isolata. Inviare il disegno completo e spiegare come funziona l'albero nell'assieme. Le seguenti informazioni consentono alla fabbrica di collegare il requisito funzionale alla produzione.
- codice articolo, revisione disegno e quantità annuale o lotto;
- qualità del materiale e trattamento termico richiesto;
- requisito di durezza finale ove applicabile;
- giornali controllati, datum e arco di misura;
- tolleranze di rettilineità, eccentricità, cilindricità e diametro ove applicabile;
- rugosità superficiale su superfici di appoggio, di tenuta o di scorrimento;
- elementi quali spallamenti, sedi per chiavetta, scanalature, filettature e fori trasversali;
- fase di ispezione, piano di campionamento e formato del rapporto richiesto;
- velocità o funzione di assemblaggio quando cambia quali superfici contano di più.
La nostra preferenza è semplice: mostrarci l'asse funzionale invece di inviare solo una raccolta di dimensioni. Una volta che sappiamo su quali superfici si trovano il rotore, il cuscinetto, la guarnizione o il mozzo, possiamo scegliere un percorso che protegga tali rapporti attraverso il trattamento termico, la raddrizzatura, la rettifica e l'ispezione.
Per una visione più ampia della sequenza produttiva, utilizzare il fileguida alla lavorazione stazione per stazione. Se il lavoro immediato è un albero di precisione semplice, ilpagina di rettifica dell'albero motore lisciofornisce le specifiche finite e le attrezzature pertinenti.
Domande frequenti
Quando è opportuno raddrizzare l'albero motore?
È necessario verificare la rettilineità dell'albero motore dopo qualsiasi operazione che possa spostare il metallo, in particolare il trattamento termico. Se è necessaria una correzione, questa dovrebbe normalmente avvenire prima della rettifica finale in modo che i perni abbiano ancora materiale sufficiente per raggiungere la dimensione e la geometria finite.
La rettilineità dell'albero è uguale alla eccentricità?
No. La rettilineità controlla un elemento lineare o un asse, mentre l'eccentricità misura la variazione della superficie mentre l'albero ruota attorno a un asse di riferimento definito. Un disegno potrebbe richiederne uno o entrambi, a seconda di come i cuscinetti, la guarnizione, il rotore o il mozzo si posizionano sull'albero.
La rettifica può raddrizzare un albero piegato?
La rettifica può perfezionare la geometria finale e rimuovere una quantità prevista di materiale, ma non deve essere utilizzata per nascondere una piegatura eccessiva in un pezzo grezzo temprato. Se è necessario rimuovere troppo materiale da un lato, il giornale potrebbe perdere stock o finire al di sotto delle dimensioni. La raddrizzatura dovrebbe innanzitutto portare l'albero in una condizione controllabile dalla rettifica finale.
Quale rettilineità può ottenere Guanshuo su un albero motore liscio rettificato?
Guanshuo specifica una rettilineità entro 0,01 mm per i suoi alberi motore lisci rettificati di precisione. La stessa pagina del prodotto specifica la precisione dimensionale da IT5 a IT6 e la rugosità superficiale fino a Ra 0,4 micrometri. I requisiti per un'altra geometria dell'albero devono essere esaminati rispetto al relativo disegno.
Quali informazioni devo inviare per un preventivo di raddrizzatura alberi?
Invia il disegno completo con materiale, trattamento termico, riferimenti, lunghezza controllata, tolleranza di rettilineità o eccentricità, dimensioni del perno finale, finitura superficiale e requisiti di ispezione. Includere la funzione dell'albero e la quantità di produzione in modo che la fabbrica possa pianificare la raddrizzatura, la rettifica e il reporting come un unico percorso.
Rendere misurabile il requisito di rettilineità
Invia a Guanshuo il disegno dell'albero motore, i requisiti di trattamento termico e le note di ispezione. Il nostro team può rivedere la struttura dei riferimenti e pianificare la sequenza di lavorazione, raddrizzatura, rettifica e verifica attorno al pezzo finito.
Invia la richiesta di offerta dell'albero motore