La tolleranza più stretta non sceglie il metodo di macinazione. La geometria dell'albero lo fa. Un diametro piano che può passare ininterrottamente attraverso una rettificatrice senza centri è un problema di fabbricazione diverso da quello di due perni di supporto che devono rimanere concentrici su uno spallamento.

Scegli la rettifica cilindrica per alberi motore a gradini, con spallamento e multidiametro quando più perni devono rimanere fedeli a un asse. Scegli la rettifica senza centri per alberi lunghi e lisci quando i requisiti principali sono un diametro esterno coerente e un flusso batch efficiente. Alcuni percorsi di produzione utilizzano entrambi: la rettifica senza centri gestisce un corpo piano in modo efficiente, quindi la rettifica cilindrica rifinisce cuscinetti critici o perni di tenuta rispetto all'asse dell'albero.
L'ovvia domanda dell'acquirente è quale processo è più preciso. La tolleranza da sola non può rispondere. Entrambi i processi possono produrre diametri di albero di precisione. La distinzione utile è come viene tenuta la parte, quali superfici devono relazionarsi tra loro e se la geometria può muoversi attraverso la macchina senza interruzioni.
Tale scelta modifica il preventivo e la configurazione, nonché ciò che il rapporto di ispezione dovrebbe dimostrare. Un fornitore che seleziona il metodo da un singolo diametro potrebbe non cogliere la funzionalità che controlla effettivamente il gruppo motore.
Inizia con la geometria, non con un numero di tolleranza
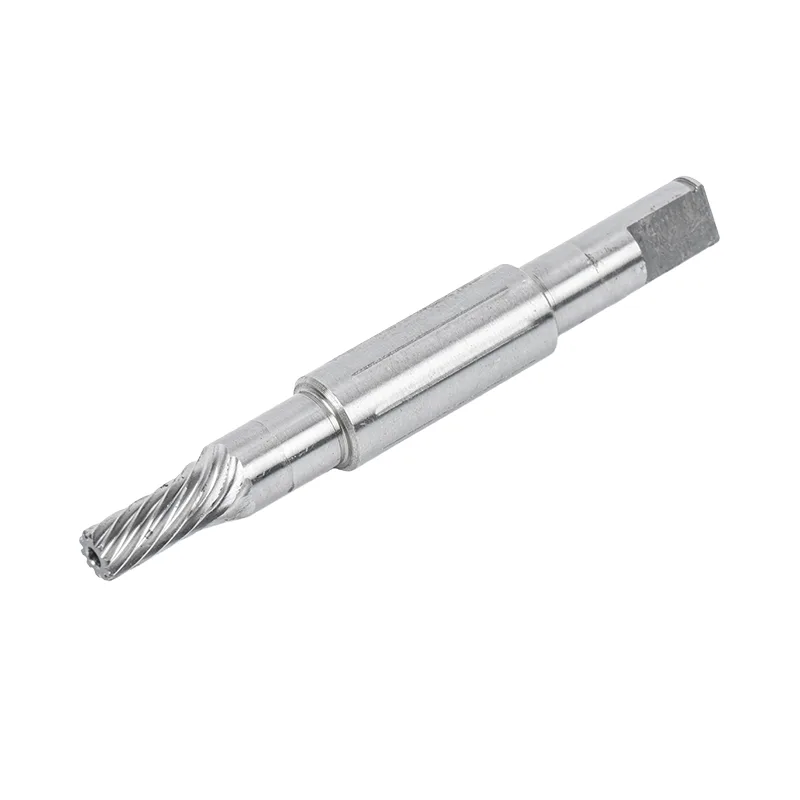
Consideriamo due disegni che richiedono entrambi lo stesso diametro finito e la stessa rugosità superficiale. Il primo è un lungo albero liscio con un diametro esterno continuo. Il secondo ha due perni di appoggio, una spalla, un terreno di tenuta ed un prolungamento più piccolo. Possono condividere una tolleranza, ma non condividono un problema di macinazione.
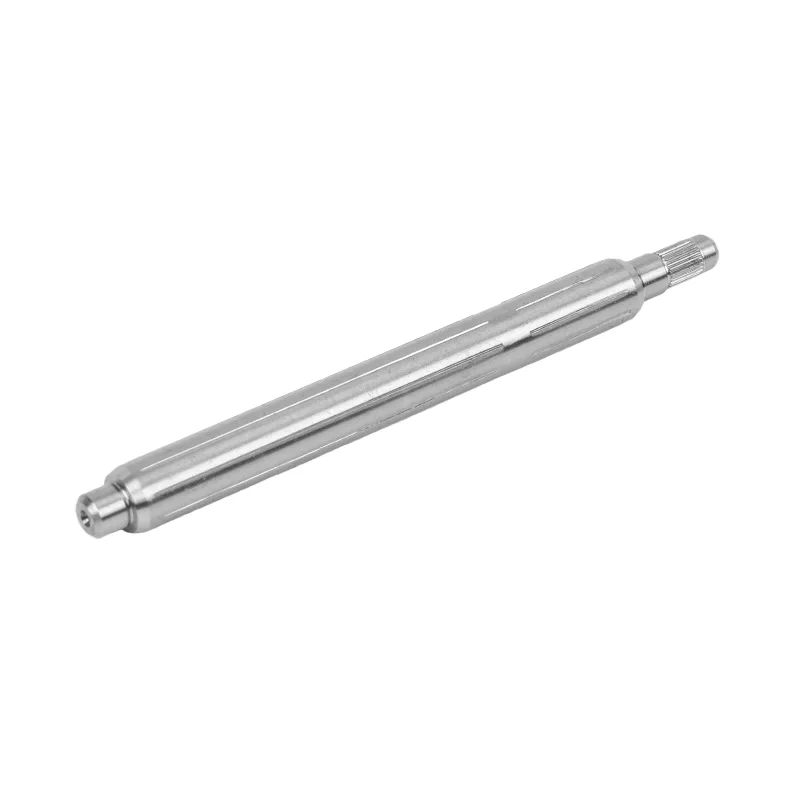
L'albero liscio conferisce alla fabbrica una superficie continua. Può appoggiarsi tra una mola e una mola di regolazione mentre una lama appoggia lavoro lo sostiene. L'albero a gradini non può passare attraverso tale configurazione nello stesso modo. I suoi diari devono essere finiti una sezione alla volta, con la parte posizionata dai centri o da un altro asse definito.
Quando un disegno raggiunge la nostra scrivania, circondiamo i diari dei cuscinetti e dei sigilli prima di guardare il blocco di tolleranza generale. Quelle superfici ci dicono come funziona l'albero. Il percorso di rettifica dovrebbe proteggerne le dimensioni, la finitura e il rapporto con l'asse di lavoro.
Come i due metodi di rettifica supportano l'albero
Il workholding cambia ciò che il processo controlla
Gli schemi sono semplificati. Il loro scopo è mostrare perché il workholding, piuttosto che un'affermazione di marketing sull'accuratezza, guida la scelta del processo.
Nella rettifica cilindrica, l'albero ruota attorno al proprio asse centrale mentre la mola si avvicina a un perno selezionato. Ciò consente alla smerigliatrice di lavorare su gradini e spallamenti e di preservare la relazione tra diametri separati.
Nella rettifica senza centri, l'albero non ha un supporto centrale. Poggia su una lama tra la mola e la mola di regolazione. La disposizione è particolarmente adatta ad un diametro esterno continuo perché il pezzo può muoversi attraverso la zona di rettifica senza essere bloccato tra i centri.
Confronto tra rettifica cilindrica e senza centri
| Fattore decisionale | Rettifica cilindrica | Rettifica senza centri | Cosa dovrebbe notare l'acquirente |
|---|---|---|---|
| Supporto parziale | La parte viene posizionata dai centri e ruotata attorno a un asse definito. | La parte poggia su una lama di appoggio tra due ruote. | Il metodo di supporto determina quale relazione geometrica controlla il processo. |
| Geometria tipica | Alberi a gradini, con spallamento e multidiametro. | Alberi lunghi e semplici con diametro esterno continuo. | Una tolleranza stretta non rende una geometria inadatta adatta a un processo senza centri. |
| Fori centrali | NOrmalmente utilizza posizioni centrali per l'asse di rettifica. | NOn sono necessari fori centrali per il supporto. | NOn rimuovere le caratteristiche centrali dal progetto prima di aver concordato il percorso del processo. |
| Controllo più forte | Concentricità e relazioni di runout tra giornali separati. | Dimensioni coerenti lungo un diametro esterno semplice. | Scegli il metodo attorno alla superficie funzionale, non la dimensione più semplice da misurare. |
| Flusso di produzione | Ogni diario viene affrontato e completato come parte di un'impostazione definita. | Supporta un'alimentazione rapida e continua per forme di alberi adatte. | La velocità senza centri crea valore solo quando la geometria lo consente. |
| Montaggio albero motore comune | Perni di cuscinetto, terre di tenuta, spallamenti e alberi a gradini. | Alberi motore lisci e lunghi tratti piani. | Un disegno può giustificare un percorso combinato. |
Nessuna delle due colonne rappresenta un grado di qualità. Un acquirente può scrivere "è necessaria la rettifica senza centri" perché il progetto necessita di volume, quindi inviare un pezzo la cui spalla e disposizione del perno richiedono la rettifica basata sugli assi. Un albero semplice può anche ereditare un percorso più lento quando il modello di disegno è stato copiato da una parte a gradini. Il disegno dovrebbe definire il risultato. La fabbrica dovrebbe scegliere il percorso che possa ripeterlo.
Quando la rettifica cilindrica è la scelta migliore


La rettifica cilindrica ha senso quando l'albero ha diversi diametri funzionali. Un perno del cuscinetto può essere posizionato accanto a una spalla, seguito da una superficie di tenuta e da un'estremità di comando più piccola. Tutti i diametri possono superare i controlli dimensionali individuali e produrre comunque un assemblaggio scadente se i loro assi non concordano.
Una richiesta di offerta che elenca la tolleranza del diametro ma omette la relazione di riferimento tra i giornali è incompleta. Il diametro è una misura locale. Runout e concentricità descrivono le relazioni. Una rettificatrice cilindrica può finire un perno mentre l'albero ruota attorno allo stesso riferimento stabilito per l'altro perno.
NOrmalmente privilegiamo questo percorso quando il disegno comprende:
- due o più diametri critici separati da gradini o spallamenti;
- perni di cuscinetto e tenuta che devono rimanere fedeli allo stesso asse;
- caratteristiche che impediscono un passaggio continuo attraverso una configurazione senza centri;
- un requisito di runout legato a centri definiti o dati di giornale;
- piccoli volumi di produzione dove la geometria conta più dell’alimentazione continua.
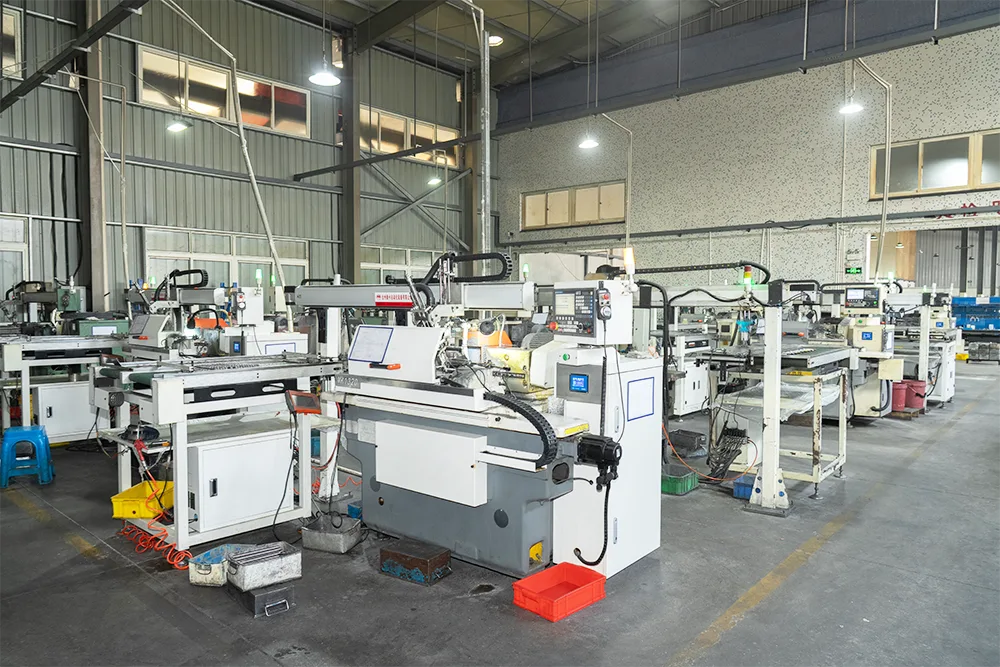
Guanshuo utilizza attualmente la rettifica cilindrica per alberi a gradini e con spallamentoflusso di lavoro della lavorazione degli alberi. La fabbrica utilizza 26 rettificatrici cilindriche CNC, quindi si tratta di un processo di produzione principale piuttosto che di una fase di finitura esternalizzata.
Quando la rettifica senza centri guadagna il suo posto
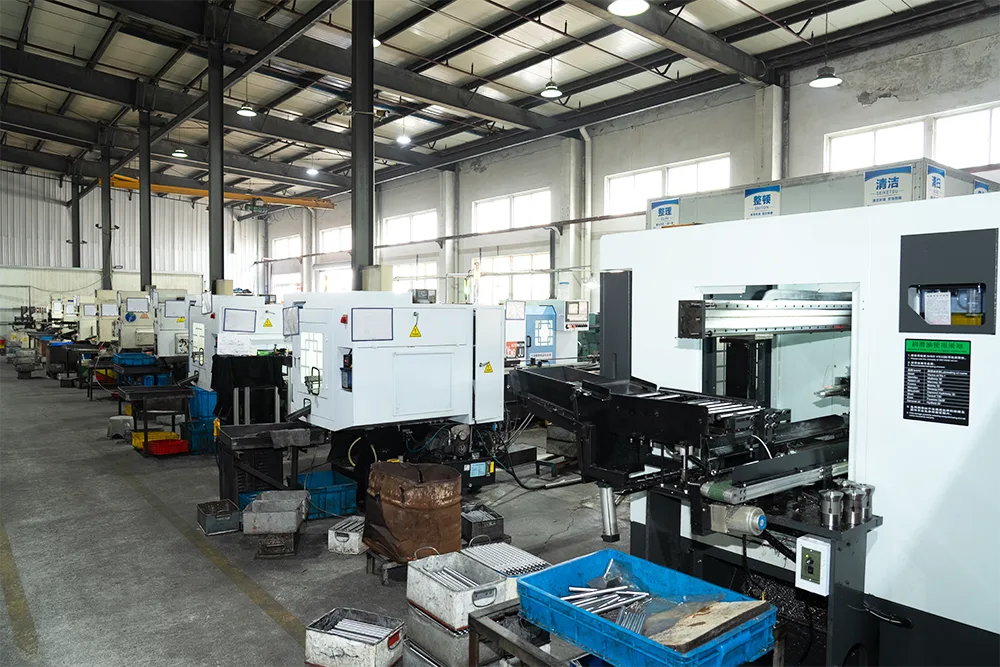
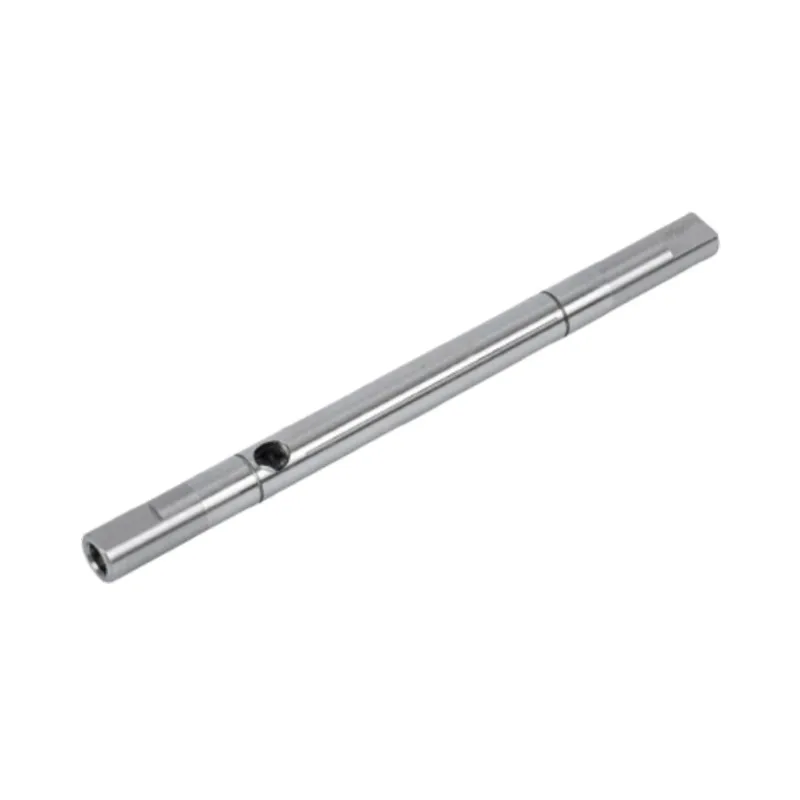
La rettifica senza centri è interessante quando la geometria dell'albero rimane piana. La lama del supporto di lavoro supporta la parte vicino alla zona di rettifica e il processo non necessita di fori centrali per sostenere l'albero. È un modo pratico per mantenere un diametro lungo una parte lunga e sottile mantenendo un flusso di produzione efficiente.
Cerchiamo tre condizioni prima di consigliarlo: una superficie di macinazione continua, un diametro funzionalmente importante lungo la sua lunghezza e una quantità che trae vantaggio dalla configurazione. Se una spalla interrompe il passaggio o più perni devono essere legati ad un asse centrale, l'apparente vantaggio in termini di produttività può scomparire.
Guanshuo utilizza 6 rettificatrici senza centri ad alta precisione. ILalbero motore liscio rettificato di precisioneLa pagina elenca la precisione dimensionale da IT5 a IT6, la rugosità superficiale fino a Ra 0,4 micrometri e la rettilineità entro 0,01 mm per quella linea di prodotti. Questi valori descrivono il prodotto finito con albero liscio. Una geometria diversa necessita ancora della propria revisione del disegno.
Il flusso veloce del materiale non significa controllo casuale del processo. Le condizioni della ruota, l'azione di regolazione, il supporto del supporto di lavoro e il materiale in entrata influiscono tutti sul diametro finito. Il processo è efficiente perché l'impostazione si adatta alla parte, non perché la parte riceve meno attenzione.
Un flusso decisionale di fabbrica per gli alberi motore
Usiamo il disegno completo, ma il flusso seguente mostra l'ordine delle domande. Impedisce a un team di scegliere prima una macchina e di forzare poi la parte a quella scelta.
Selezione del percorso di macinazione
Leggi il disegno completo dell'albero
Segna giornali, spalle e riferimenti funzionali.
Diametri critici multipli, gradini o spalle?
Se sì
Percorso di rettifica cilindrica
Se anche un lungo corpo pianeggiante ne trae vantaggio, rivedere un percorso combinato.
In caso negativo, continua
Diametro esterno lungo, semplice e continuo con flusso batch utile?
Se sì
Percorso di rettifica senza centri
Se no
Rivedi il percorso con il disegno
Utilizzare cilindrico, senza centro o entrambi dove ciascuno si adatta.
Il diagramma di flusso è un aiuto per la pianificazione. Lo stato del materiale, il trattamento termico, il sovrametallo di macinazione e il dato di ispezione rientrano ancora nella revisione finale del processo.
Quando un albero utilizza entrambi i metodi
Un albero potrebbe richiedere più di un metodo di rettifica. Se ha un corpo piano lungo e perni funzionali più piccoli, la rettifica senza centri può stabilire in modo efficiente il diametro piano. La rettifica cilindrica può quindi rifinire i perni che necessitano di un rapporto diretto con l'asse centrale.
Una sezione liscia da sola non rende l'intero componente adatto alla rettifica senza centri. Una funzione interrotta può impedire un passaggio continuo. Preferiamo dividere il processo in cui cambia la geometria piuttosto che compromettere le superfici che posizionano il gruppo motore.
| Condizioni dell'albero | Probabile percorso primario | Motivo | Focus dell'ispezione |
|---|---|---|---|
| Un diametro lungo e ininterrotto | Rettifica senza centri | Il supporto continuo e il flusso efficiente si adattano alla geometria. | Consistenza del diametro, rettilineità e rugosità lungo la lunghezza controllata. |
| Due diari portanti su una spalla | Rettifica cilindrica | I giornali devono riguardare un asse nonostante il passo. | Dimensioni del diario, eccentricità, cilindricità e rapporto spalla. |
| Corpo semplice con diari finali critici | Itinerario combinato | Ciascun metodo gestisce bene la parte della geometria che controlla. | Dimensioni del corpo più rapporto perno-asse dopo la rettifica finale. |
| Sede per chiavetta, foro trasversale o superficie interrotta vicino alla zona di rettifica | Revisione del disegno prima della selezione del percorso | L'interruzione può influenzare il modo in cui la parte passa o viene supportata. | Posizione delle caratteristiche, condizioni della bava, diametro locale e runout. |
Cosa può risolvere ciascun processo e cosa non può
La molatura è un'operazione di finitura. Non può riparare ogni decisione a monte. L'albero deve arrivare con il materiale giusto, sovrametallo di rettifica sufficiente, riferimenti utilizzabili e trattamento termico già considerato. Quello di Guanshuoprocesso di lavorazione stazione per stazionelascia la macinazione fino a dopo il trattamento termico perché il calore può spostare il metallo.
| Sintomo di officina | Cosa controllare prima | Risposta del processo | Ciò che la macinazione non può nascondere |
|---|---|---|---|
| Il diametro è corretto ma i diari non funzionano insieme | Asse di riferimento, condizione del centro e sequenza del giornale | Rivedere la rettifica cilindrica attorno all'asse funzionale. | Un diametro locale corretto non dimostra che i perni siano concentrici. |
| Le dimensioni cambiano lungo un lungo fusto liscio | Rettilineità in entrata, supporto, condizione delle ruote e posizioni di misurazione | Rivedi la configurazione senza centri e la lunghezza completamente controllata. | Una misurazione vicino all'estremità non può descrivere l'intero albero. |
| La superficie finale mostra ancora aree non pulite | Tolleranza di macinazione e distorsione dopo il trattamento termico | Correggere il piano stock a monte prima di aumentare la rimozione della finitura. | La rettifica non può creare materiale mancante. |
| La rugosità passa ma rimangono le vibrazioni dell'assemblaggio | Eccentricità, concentricità, rettilineità e riferimenti di assemblaggio | Misura le relazioni geometriche, non solo la finitura superficiale. | Una superficie liscia può ancora ruotare attorno all'asse sbagliato. |
| L'albero trattato termicamente necessita di una correzione eccessiva | Percorso di trattamento termico, rettilineità pre-rettifica e materiale rimanente | Rivedere la stiratura prima della levigatura finale. | La rimozione di materiale extra da un lato potrebbe spingere il diario al di sotto delle dimensioni. |
NOn aspettiamo il macinatore finale per scoprire che il disegno non ha alcun dato utilizzabile. Durante la revisione, decidiamo quali superfici definiscono la rotazione e quale operazione le crea. Quella discussione è solitamente più preziosa di un'altra cifra decimale aggiunta a una tolleranza generale.
Capacità di macinazione e ispezione a Guanshuo
Guanshuo utilizza 26 rettificatrici cilindriche CNC e 6 rettificatrici senza centri ad alta precisione. La base di attrezzature più ampia comprende 2 centri di lavoro, 3 macchine di tornitura e fresatura e altre 60 macchine CNC. Questo mix consente alla fabbrica di collegare lavorazioni di sgrossatura, caratteristiche di azionamento, rettifica e ispezione all'interno di un unico percorso dell'albero motore.

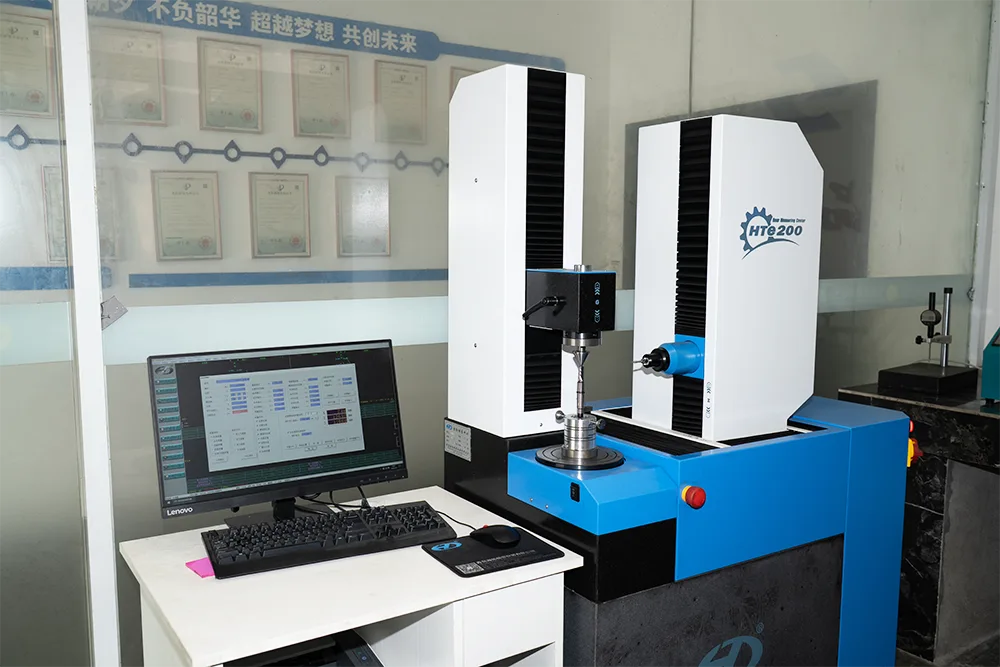
Le attrezzature di ispezione comprendono durometri, proiettori bidimensionali, rugosimetri superficiali, centri di misura di ingranaggi e misuratori di cilindricità. Lo strumento deve corrispondere alla domanda. Un risultato di rugosità supporta i requisiti di superficie. Un controllo di cilindricità o di eccentricità riguarda la geometria. Nessuno dei due sostituisce l'altro.
Per gli alberi motore lisci rettificati di precisione, Guanshuo pubblica i seguenti valori finiti:
| Caratteristica del prodotto pubblicata | Valore dell'albero liscio Guanshuo | Attrezzatura di ispezione elencata nella pagina del prodotto |
|---|---|---|
| Rugosità superficiale | Ra pari o inferiore a 0,4 micrometri | Rugosimetro superficiale |
| Precisione dimensionale | Grado da IT5 a IT6 | Proiettore bidimensionale e tester di cilindricità |
| Rettilineità | pari o inferiore a 0,01 mm | Tester di cilindricità e centro di misura di ingranaggi |
Queste cifre sono utili durante l'approvvigionamento iniziale perché mostrano la gamma di alberi lisci pubblicata dalla fabbrica. Non sostituiscono il disegno di una parte. Un albero a gradini, scanalato, cavo o speciale ha superfici e relazioni di riferimento diverse, quindi il suo piano di accettazione dovrebbe essere costruito attorno a quella geometria.
Cosa inserire nel disegno e nella richiesta di offerta
Se desideri preventivi comparabili, non chiedere solo la "rettifica di precisione". Comunica alla fabbrica quale risultato conta e lascia che l'ingegnere di processo spieghi il percorso. Una richiesta di offerta utile include:
- il disegno completo dell'albero e la revisione attuale;
- requisiti di qualità del materiale e trattamento termico;
- diametri finiti, tolleranze e lunghezze rettificabili;
- fori centrali, spallamenti, scanalature, sedi per chiavetta, scanalature e fori trasversali;
- i perni del cuscinetto, della tenuta e del rotore che definiscono l'asse funzionale;
- requisiti di eccentricità, concentricità, cilindricità, rettilineità e rugosità laddove ciascuno di essi si applica;
- quantità del lotto e modello di produzione previsto;
- luoghi di ispezione, regole di campionamento e requisiti di relazione;
- qualsiasi superficie che debba rimanere interrata o protetta.
La nostra preferenza è ricevere insieme il requisito funzionale e il disegno. Se una sezione piana necessita di una consistenza dimensionale elevata, la rettifica senza centri può essere la risposta giusta. Se due perni devono ruotare su un asse, la rettifica cilindrica merita maggiore attenzione. Se esistono entrambe le condizioni, costruiamo un percorso combinato invece di pretendere che una sola macchina risolva ogni problema.
Domande frequenti
Qual è la rettifica più precisa: cilindrica o senza centri?
Nessuno dei due metodi è universalmente più preciso. La rettifica cilindrica è più adatta per controllare la relazione tra perni separati su alberi a gradini o con spallamento. La rettifica senza centri è particolarmente adatta per mantenere un diametro esterno costante lungo un albero liscio. La precisione dipende dall'adattamento del processo alla geometria e dalla misurazione della caratteristica corretta.
È possibile rettificare un albero motore a gradini senza centri?
Un albero a gradini può contenere una sezione piana che trae vantaggio dalla rettifica senza centri, ma gradini e spallamenti possono impedire un passaggio continuo attraverso la configurazione senza centri. I suoi diari critici vengono comunemente esaminati per la rettifica cilindrica perché devono rimanere fedeli a un asse definito.
La rettifica senza centri richiede fori centrali?
NO. Nella rettifica senza centri, l'albero poggia su una lama di appoggio tra la mola e la mola di regolazione. Il processo non utilizza fori centrali per supportare la parte.
Un albero motore può utilizzare entrambi i metodi di rettifica?
SÌ. Un percorso di produzione può utilizzare la rettifica senza centri per un corpo liscio lungo e la rettifica cilindrica per cuscinetti, guarnizioni o perni terminali che devono riguardare l'asse dell'albero. La geometria del disegno e i riferimenti funzionali determinano se il percorso combinato è utile.
Quale precisione pubblica Guanshuo per gli alberi motore lisci rettificati?
Guanshuo pubblica precisione dimensionale da IT5 a IT6, rugosità superficiale fino a Ra 0,4 micrometri e rettilineità entro 0,01 mm per i suoi alberi motore lisci rettificati di precisione. Altre geometrie dell'albero dovrebbero essere riviste rispetto ai propri disegni e requisiti di ispezione.
Invia il disegno con il diametro target
Guanshuo può esaminare la geometria dell'albero, i perni critici, il trattamento termico e i requisiti dei lotti, quindi pianificare il percorso di rettifica cilindrica, senza centri o combinata attorno alla funzione finita.
Invia la richiesta di offerta dell'albero motore